

Sorvi pyörittää työkappaletta samalla kun leikkuutyökalu etenee siihen. Jyrsinkone toimii päinvastoin: jyrsin pyörii, kun työkappale pysyy kiinni pöydällä. Tämä yksittäinen kinemaattinen ero ohjaa lähes kaikkia toisia kontrasteja kahden konetyypin välillä – niiden tuottamia muotoja, suorittamia operaatioita, vaatimaa työskentelyä ja tapaa, jolla tuotanto suunnitellaan niiden ympärille.
Jos olet ostamassa CNC-laitteita konepajalle tai tuotantoosastolle, tämän eron tulisi olla lähtökohtasi. Valitse oikea koneen periaate ja loput – karan nopeus, akselin liike, työkalut, automaatiovaihtoehdot – asettuvat paikoilleen valmistamiesi osien ympärille. Valitse väärin ja kone kamppailee osiesi kanssa riippumatta siitä, kuinka edistynyt sen ohjausjärjestelmä on.
Tämä opas selittää tehtaan ja sorvin välisen eron käytännön myymälän näkökulmasta, mukaan lukien tärkeimmät vertailut, tyypilliset sovellukset ja laitteiden ostajien käyttämän valintalogiikan.
Toimintaperiaate: mikä osa pyörii?
Sorvissa työkappale asennetaan istukkaan, holkkiin tai keskusten väliin. Kara pyörittää osaa leikkausnopeudella, kun taas yksipisteinen leikkaustyökalu, jota pidetään tornissa tai työkalutolppassa, liikkuu X- ja Z-akseleita pitkin materiaalin poistamiseksi. Koska osa itsessään pyörii, jokainen vakiosorvilla valmistettu piirre on luonnollisesti samankeskinen karan akseliin nähden. Akselit, laipat, kierretapit, laakerin istukat ja hihnapyörät on valmistettu tämän pyörivän työkappaleen periaatteen mukaisesti.
Jyrsinkoneessa järjestely on päinvastainen. Työkappale kiinnitetään koneen pöytään, ja pyörivä monipistejyrsin liikkuu sen poikki useilla akseleilla - yleensä X, Y ja Z, ja kehittyneemmissä työstökeskuksissa on lisäpyöriviä akseleita. Koska työkappale ei pyöri, työkalu voi lähestyä sitä mistä tahansa suunnasta ja luoda tasaisia pintoja, uria, taskuja, kulmikkaita piirteitä ja monimutkaisia kolmiulotteisia muotoja.
Käytännön seuraus on yksinkertainen: sorvi luo symmetrian yhden pyörimisakselin ympärille, kun taas jyrsin luo piirteitä, jotka viittaavat tasoihin ja peruspisteisiin. Siksi pyöreät osat käännetään; lohkon tai levyn muotoiset osat jyrsitään.
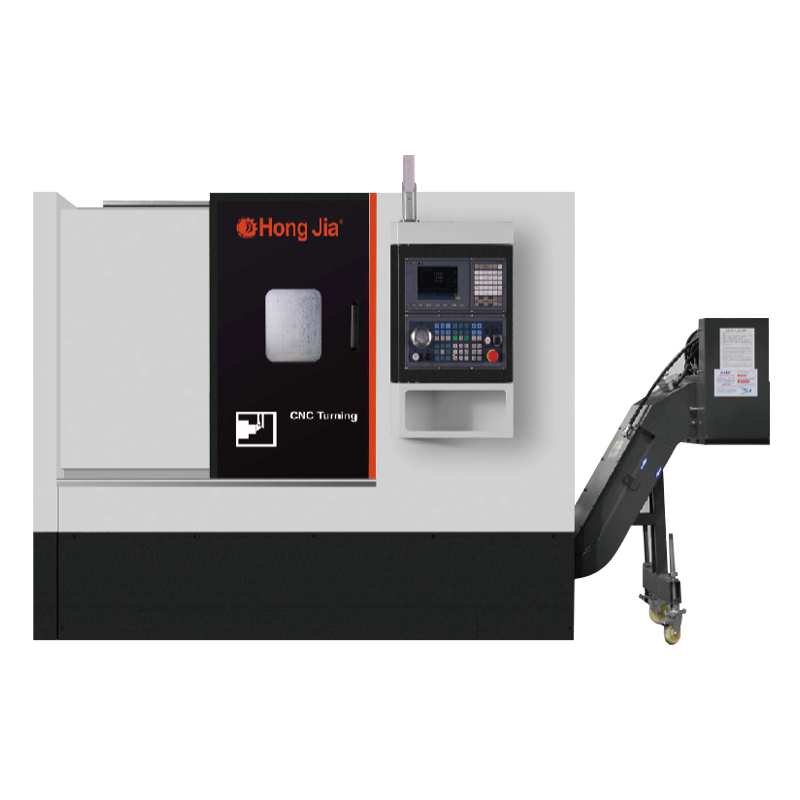
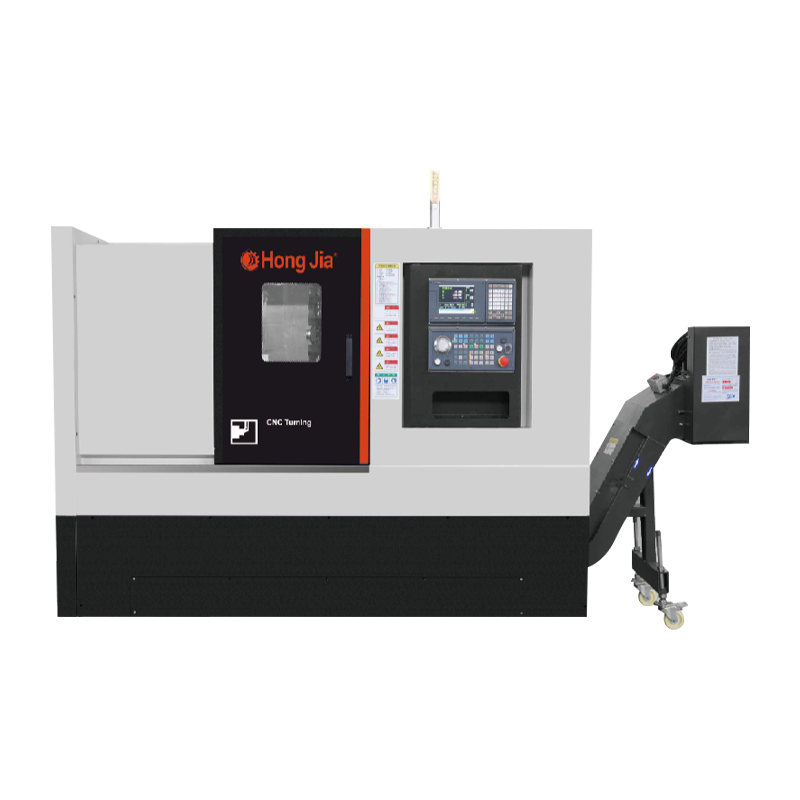
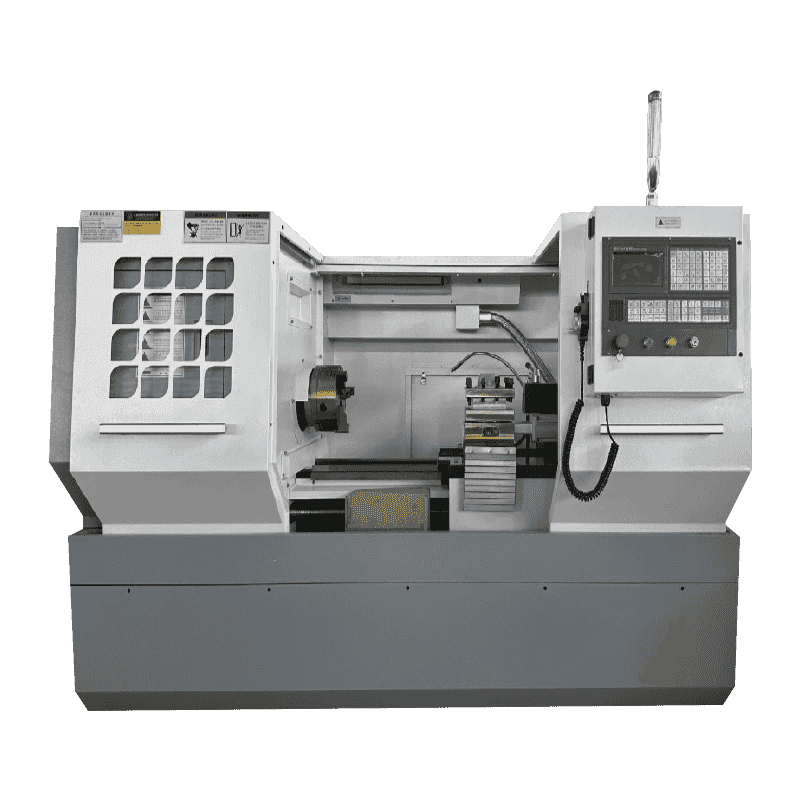 CK6140 korkean tarkkuuden vaakasuora CNC-sorvi akselin ja levyn työstöön Tämä sorvi on ihanteellinen pyöreille, symmetrisille osille, kuten akseleille ja kiekoille. Sen lasertarkastettu akselin tarkkuus ja jäykkä valualusta takaavat vakaan tarkkuuden, joten se on käytännöllinen valinta, kun sorvaustoiminnot hallitsevat työnkulkua. Näytä tuote →
Mill vs sorvi: Keskeiset erot yhdellä silmäyksellä
Alla olevassa taulukossa verrataan kahta konetta vierekkäin, joten toiminnan kontrasti on helppo arvioida.
| Vertailukohta | Sorvi | Jyrsinkone |
|---|---|---|
| Ensisijainen liike | Työkappale pyörii | Leikkuutyökalu pyörii |
| Työkalun tyyppi | Yksipisteinen leikkaustyökalu | Monipisteinen pyörivä leikkuri |
| Tyypillinen osan geometria | Pyöreä ja akselisymmetrinen | Prisma, jossa tasaiset pinnat ja reiät |
| Yhteiset toiminnot | Sorvaus, tasoitus, kierteitys, poraus, uritus | Tasojyrsintä, päätyjyrsintä, poraus, kierteitys, muotoilu |
| Työnpito | Istukka, holkki, keskukset | Koneruuvipuristimet, puristimet, kiinnikkeet |
| Soveltuu parhaiten | Akselit, holkit, hihnapyörät, laipat, renkaat | Kannakkeet, kotelot, muotit, jakoputket, levyt |
Osageometria: pyöreät komponentit vs prismaattiset komponentit
Jos työkappaleella on pyörimisakseli ja se voidaan pitää istukassa, se on melkein aina sorvityö. Moottorin akselit, vetopyörät, holkit, hydrauliliittimet, kierretangot ja venttiilivarret valmistetaan tehokkaasti CNC-sorveilla ja sorvauskeskuksilla. Pyörivä työkappale säilyttää vahvan samankeskisyyden kaikkien sorvattujen halkaisijoiden välillä, ja yhden pisteen sorvaus jättää tasaisen, tasaisen pinnan, jota on vaikea verrata mihinkään muuhun leikkausprosessiin.
Jyrsinkoneet ottavat haltuunsa, kun osa koostuu tasaisista pinnoista, tarkoista reikäkuvioista, rakeista, kulmista tai suljetuista onteloista. Tyypillisiä jyrsintätyökappaleita ovat vaihteistokotelot, koneen jalustat, jakolevyt, muotit ja elektroniikkakotelot. Pystytyöstökeskus automaattisella työkalunvaihtajalla voi jyrsiä nämä ominaisuudet, porata ja kierrettää reikiä ja viimeistellä komponentin yhdellä kiinnityksellä, mikä lyhentää asennusaikaa ja välttää toleranssien kertymistä.
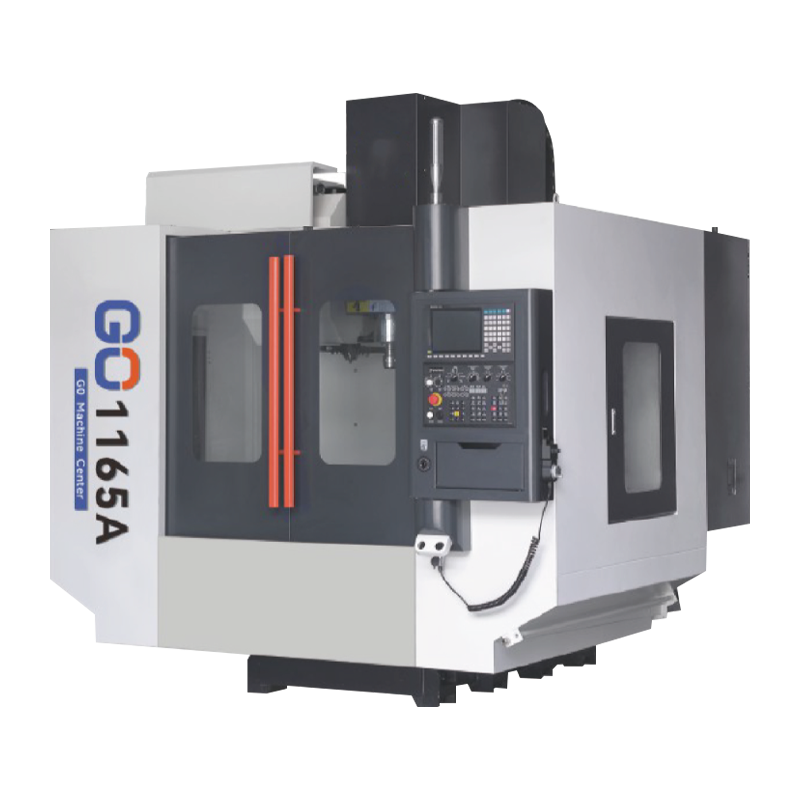
 1165A nopea ja kestävä pystysuora työstökeskus Tämä koneistuskeskus tarjoaa suuren nopeuden ja tarkkuuden tasaisille pinnoille, reikäkuvioille, rakoille ja onteloille. Sen automaattinen työkalunvaihtaja ja jäykkä rakenne tukevat jyrsintää, porausta ja kierteitystyötä yhdellä asennuksella, mikä vähentää syklin aikaa. Näytä tuote →
Jotkut osat ylittävät rajan. Esimerkiksi akseli, jossa on kiilaura, käännetään ensin halkaisijansa vuoksi ja asennetaan sitten jyrsintään uraa varten. Kun tämä kuvio ilmestyy tilausvalikoimaasi, molempien konetyyppien omistamisesta tulee käytännöllinen ratkaisu.
Toiminnan ja käytännön tuotannon erot
Jokaisella konetyypillä on omat vakiotoiminnot. Näiden tietäminen auttaa sinua sovittamaan laitteet tarjoamiisi töihin.
Ydinsorvitoiminnot
- Sorvaus — pyörivän työkappaleen ulkohalkaisijan työstäminen sen pituudella
- Pinta - muodostaa tasaisen päätypinnan, joka on kohtisuorassa karan akseliin nähden
- Pujotus — sisä- tai ulkokierteiden leikkaaminen yksipistetyökalulla
- Poraus — olemassa olevien reikien suurentaminen ja viimeistely yksipistetyökalulla
- Uraaminen ja katkaisu — kapeiden syvennysten leikkaaminen tai valmiiden osien erottaminen tangosta
Sydänjyrsintätoimenpiteet
- Tasojyrsintä — tasaisten pintojen luominen pyörivän leikkurin pinnalla
- Päätyjyrsintä — urien, profiilien, taskujen ja olakkeiden leikkaaminen leikkurin sivureunoilla
- Poraus — reikien tekeminen pyörivillä kierreporilla, käsin tai työkalunvaihtajan kautta
- Kierteitys — sisäkierteiden leikkaaminen pyörivällä konekierteellä
- Muotoilu — kaksi- ja kolmiulotteisten profiilien tuottaminen moniakselisella syötöllä
Myös tarkkuuskäyttäytyminen vaihtelee. Sorvit ovat erinomaisia pyöreyden ja samankeskisyyden suhteen, koska jokainen sorvattu halkaisija syntyy kappaleen yhdestä kierrosta. Jyrsinkoneet ovat loistavia tasaisuudessa, suorakulmaisuudessa ja reiän sijainnin tarkkuudessa, koska nämä ominaisuudet perustuvat koneen kiinteisiin tavoihin eikä pyörivän karan akseliin.
Kuinka valita myllyn ja sorvin välillä
Käytä seuraavaa päätöslogiikkaa järjestyksessä, kun suunnittelet laiteluetteloasi.
- Aloita osan geometriasta. Pyörimissymmetrinen osa kuuluu sorviin; lohko, levy tai kannatin, jossa on koneistetut pinnat ja reiät, kuuluu myllylle.
- Tunnista kriittiset mitat. Jos päätoleranssit koskevat halkaisijoita, kierteitä ja keskiviivaa vastaan kohtisuorassa olevia pintoja, valitse sorvi. Jos ne ovat tasaisilla pinnoilla, rakoilla ja reikäkuvioilla, valitse jyrsin.
- Harkitse erän kokoa ja syklin kestoa. CNC-sorvi on erittäin tehokas pyöreän aihion suuren volyymin sorvaukseen, kun taas työstökeskus sopii eriin, jotka yhdistävät useita operaatioita eri pinnoille yhdessä telineessä.
- Arvioi toissijaiset toiminnot. Jos useimmat osat tarvitsevat sekä sorvausta että jyrsintää, suunnittele kahden koneen työnkulku tai katso sorvausjyrsintä.
- Tarkista työkappaleen koko ja paino. Halkaisijaltaan suuria, lyhyitä osia on usein helpompi työstää pystysorvilla, kun taas pitkät akselit ovat parempia vaakasuuntaisissa sorvauskeskuksissa.
Myös koneen suuntauksella on väliä. Jos osat ovat halkaisijaltaan suuria ja pituudeltaan lyhyitä, pystysuora sorvi voi olla viisaampi valinta kuin vaakasuora kone. Vertailumme pystysorvi vs vaakasorvi selittää tämän päätöksen käytännössä.
Kun tarvitset molempia: Tasapainoisen konesekoituksen rakentaminen
Käytännössä nykyaikainen konepaja valitsee harvoin myllyn ja sorvin välillä – monipuolisimmat konepajat asentavat molemmat. Tyypillinen työnkulku lähettää pyöreät aihiot vaakasuoraan sorvauskeskukseen ulko- ja sisähalkaisijasorvausta varten, minkä jälkeen kappale siirretään pystysuoraan työstökeskukseen tasojyrsintää, porausta ja asennusominaisuuksien kierteitystä varten. Nämä kaksi konetyyppiä täydentävät toisiaan, ja yhdessä ne antavat liikkeelle mahdollisuuden tarjota paljon laajemman valikoiman valmistustöitä.
Jos olet uusi prosessissa, tarkista ensin perusasiat. Opastamme CNC-sorvaus- ja jyrsintätekniikka hahmottelee molempien prosessien taustalla olevat perustoiminnot, koneen rakenteet ja työkappaleluokat.
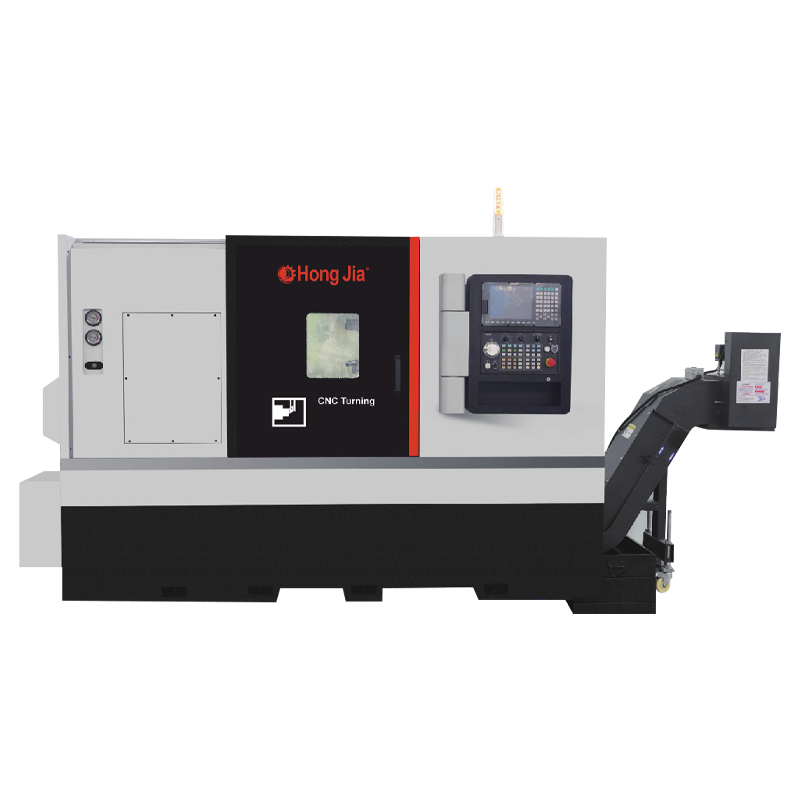
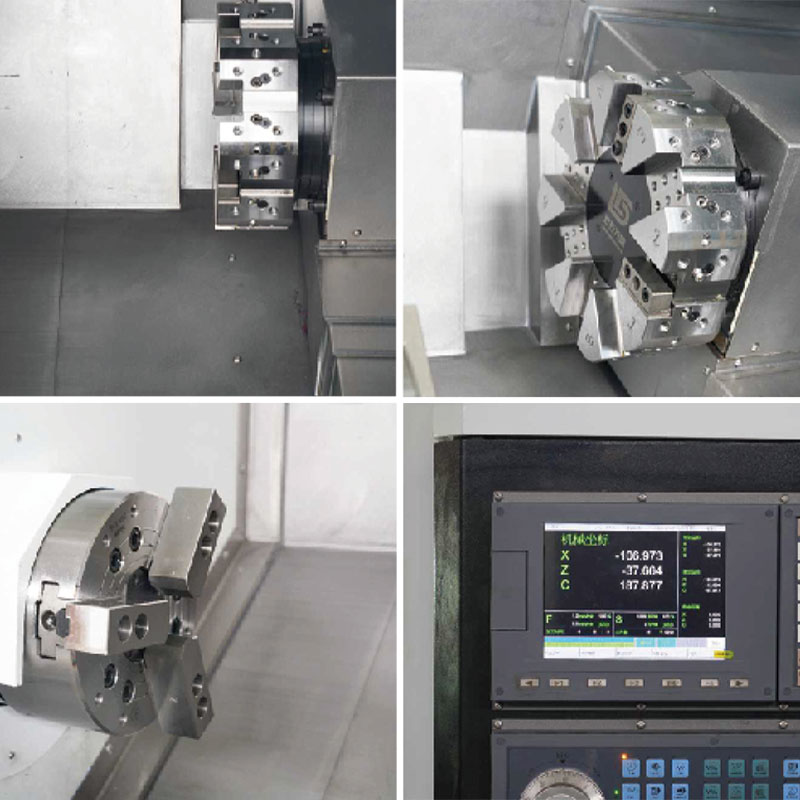 NC-106 vaakasuuntainen sorvauskeskus jyrsintäominaisuuksilla Tämä sorvauskeskus yhdistää sorvauksen poraukseen, poraukseen ja jyrsintään, mikä vähentää työkappaleen siirtoja. Sen järeä valusänky ja servo-ohjaimet säilyttävät tarkkuuden, joten se sopii vaativien teollisuudenalojen monimutkaisiin osiin. Näytä tuote →
Bottom Line
Jyrsimen ja sorvin välinen ero riippuu siitä, mikä komponentti tekee leikkausliikkeen. Kun työkappale pyörii ja työkalu pysyy suhteellisen kiinteänä, se on sorvi. Kun leikkuri pyörii ja työkappale on kiinnitetty, se on jyrsin. Valitse ensin kappaleen geometrian mukaan: pyöreät ja symmetriset osat osoittavat kääntymistä kohti; litteät, lohkoiset tai rei'itetyt osat osoittavat jyrsintää kohti. Jos tuotantoyhdistelmäsi sisältää molemmat — koneistuksen yleinen tilanne — suunnitelma sorvauskeskuksien ja työstökeskusten toimimiseksi rinnakkain ja sovittaa kunkin koneen koko, teho ja konfiguraatio tiettyihin työkappaleisiin, jotka sinun on tuotettava.