





Älä epäröi ottaa yhteyttä, kun tarvitset meitä!
 Kotiin / Uutiset / Teollisuusuutiset / Moniakselikoneistus: tyypit, edut ja oikean laitteiston valinta
Moniakselikoneistus: tyypit, edut ja oikean laitteiston valinta
 2026.09.23
 Teollisuusuutiset
QC on juuri hylännyt jakotukin valun kolmannen erän, koska kaksi kulmassa olevaa porttia eivät ole kohdakkain. Tämä hylkääminen on hetki, jolloin useimmat konepajat alkavat lukea moniakselisesta työstyksestä. Kun työkappale on kiristettävä uudelleen kulmien tai kaarevien ominaisuuksien saavuttamiseksi, jokainen uusi asetus aiheuttaa uudelleen kohdistusvirheen, kiinnittimen kulumisen ja käyttäjän harkintaa. Moniakselinen koneistus pitää kappaleen yhdessä kiinnityksessä ja päästää työkalun siihen useasta suunnasta, minkä vuoksi ilmailu- ja lääkealan valmistajat ovat käyttäneet sitä jo vuosikymmeniä. Välitön tulos on tiukemmat toleranssit ja lyhyemmät toimitusajat; suurempi tulos on ennustettavissa oleva ensimmäinen osa-oikea prosessi. Kone on kuitenkin vain puolet ratkaisusta: CAM-työstöradat, työpisteet ja ohjelmoijan kokemus ratkaisevat, ansaitsevatko ylimääräiset akselit todellakin.
Mitä moniakselinen koneistus oikeastaan tarkoittaa
CNC-koneet kuvaavat liikettä koordinaattiakseleilla. Kolme lineaarista akselia ovat X, Y ja Z. Pyörivä akseli, joka pyörii X:n ympäri, on A-akseli, Y:n ympärillä on B-akseli ja Z:n ympärillä on C-akseli. Kun kone yhdistää lineaariset akselit vähintään yhteen pyörivään akseliin, siitä tulee moniakselinen kone. Useimmat neliakseliset koneet käyttävät pyörivää pöytää C-akselilla; viisiakseliset koneet lisäävät kallistettavan karapään, kallistuspöydän tai molemmat. Ilmaisu 3 2 viittaa paikoitustilassa käytettävään viisiakseliseen koneeseen, jossa pyörivät akselit liikkuvat kulmaan ja lukittuvat ja leikataan sitten samalla tavalla kuin kolmiakselisessa koneessa.
Alla olevassa taulukossa verrataan työpajoja hallitsevia kokoonpanoja ja kunkin tuomia kompromisseja:
| Kokoonpano | Liike | Tyypilliset osat | Päävoima | Varo |
|---|---|---|---|---|
| 3-akselinen | X, Y, Z lineaarinen | Yksinkertaiset prismaattiset osat, lautaset, taskut | Halvin hinta, yksinkertainen ohjelmointi | Kulmaiset ominaisuudet vaativat vielä lisäasetuksia |
| 4-akselinen (3 1) | X, Y, Z plus yksi pyörivä akseli | Kaarevat urat, vaihteistokotelot, pitkät profiilit | Pyörivä liike kohtuulliseen hintaan | Osan pituus on rajoitettu pöydän halkaisijan mukaan |
| 5-akselinen 3 2 | X, Y, Z plus kaksi pyörivää akselia | Kannakkeet, joissa kulmat portit, muottipohjat | Yhdellä kokoonpanolla saavutetaan viisi sivua | Siitä puuttuu todellinen samanaikainen viiden akselin leikkaus |
| 5-akselinen samanaikaisesti | X, Y, Z plus interpoloidut pyörivät akselit | Juoksupyörät, turbiinin siivet, orgaaniset muodot | Paras pintakäsittely ja sykliaika | Kallein ohjelmoida ja tarkistaa |
| Monitoiminen kääntökeskus | X-, Z-, Y-, C-akseli, toinen kara | Akseleissa jyrsityt tasot, poikkireiät, epäkesko | Koko osa valmis yhdellä kierrolla | Tarvitsee live-työkalut ja Y-akselin valmiuden |
Kuinka moniakselinen koneistus muuttaa asetusajattelua
Akseleiden lisääminen ei vain lisää liikettä; se muuttaa viitejärjestelmää. 3-akselisessa koneessa kulmassa oleva reikä luodaan asettamalla työkappale kulmakiinnikkeen päälle, joten reiän asento riippuu siitä, kuinka tarkasti kiinnike on kiinnitetty. Moniakselisessa koneessa kone itse pyörittää osaa tai työkalua ohjelmoituun kulmaan, ja ainoa tärkeä peruspiste on kalibroitu kiertoasento. Kiinnitysvirhe lakkaa kerääntymästä.
Myös tuotantojärjestys muuttaa muotoaan:
- Malli osa CAD:ssä ja muunna se CAM:ksi määrittämällä kaikki ominaisuudet yhdessä koordinaattijärjestelmässä.
- Simuloi koko ohjelmaa, mukaan lukien pyörivä liike, työkalun pidikkeen välys ja pöydän liike.
- Kiinnitä työkappale kerran ja mittaa tai osoita sen referenssireunat.
- Suorita sykli; kone asettaa pyörivät akselit automaattisesti leikkausten välillä.
- Tarkista valmiit kohteet samaa koordinaattijärjestelmää vasten, koska mitään ei kiinnitetty uudelleen.
Toleranssin lisäys tulee puristimien poistamisesta. Kolmannen uudelleenpuristuksen jälkeen koneistettu ominaisuus sisältää kaikkien aikaisempien asetusten kertyneen virheen. Sen työstäminen alkuperäisessä kiinnikkeessä pitää peruspisteen identtisenä, minkä vuoksi 0,01 mm:n toistettavuuden omaavat liikkeet näkevät vähemmän romuosia, vaikka syklin aika tuskin muuttuisi.
Kun moniakselinen koneistus kannattaa
Jokainen osa ei tarvitse viittä akselia. Hakijoilla on taipumus jakaa muutamia ominaisuuksia: kulmikkaat reiät, kaarevat kiskon pinnat, vedetyt muotin seinät tai keskeytetyt leikkaukset, jotka vaativat jatkuvaa työkalun suuntaa. Alla olevat viisi osaa perhettä ovat vahvimmat ehdokkaat:
- Ilmailun rakenneosat – ohutseinäiset kannattimet, venttiilipesät ja liittimet, joissa on kulmassa olevat portit; prototyypit ja tuotantoosat nauttivat samasta yhden asennuksen tarkkuudesta.
- Muottien ja muottien komponentit – ytimet, insertit ja elektrodit, joissa on vedetty pinta, jossa viiden akselin viimeistelyläpäisy välttää uudelleenkiinnityksen jättämät askelmerkit.
- Lääketieteelliset implantit ja instrumentit – Kaarevat titaaniprofiilit ja kulmareiät, joissa vakaa sijainti suojaa herkkää geometriaa.
- Autojen ja moottoripyörien voimansiirron osat – kiinnikkeiden, moottorin laitteistojen ja poljinlaatikoiden yhdistäminen, jotka muuttuvat versioiden välillä ja vaativat nopean uudelleenlainauksen.
- Hydrauliset ja energiakomponentit – venttiilirungot ja liittimet, joissa on poikkiporatut aukot, joiden on kohdattava materiaalin keskeltä ajautumatta.
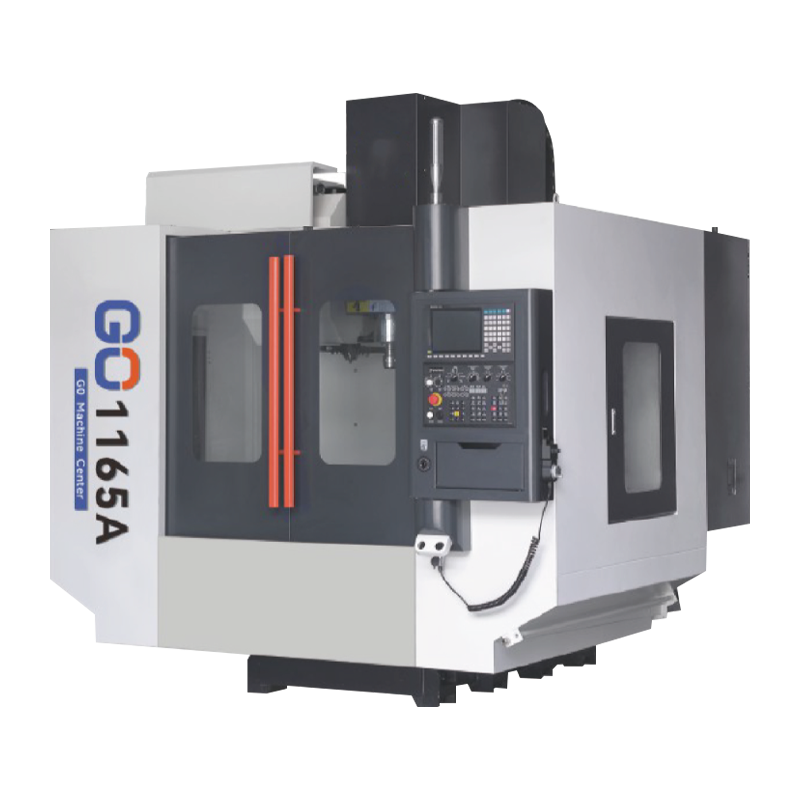
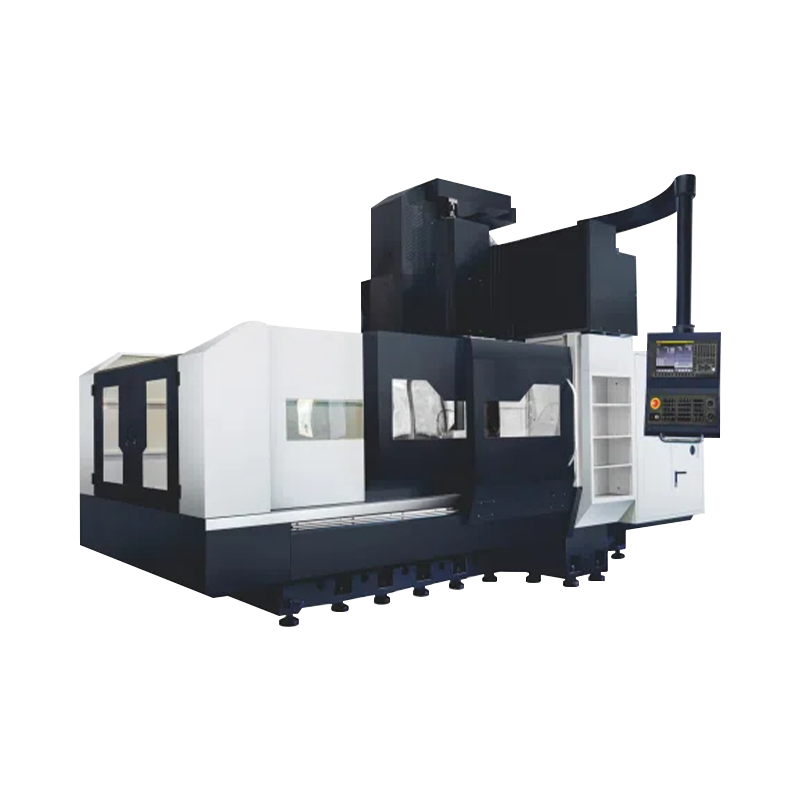
 1165A nopea ja raskas koneistuskeskus jäykkään jyrsintään Tässä raskaassa työstökeskuksessa on leveä pohja, suurijänteiset ohjaimet ja esijännitetyt kuularuuvit, jotka säilyttävät jäykkyyden pyöröpöytäjyrsinnän aikana, joten se on vahva valinta, kun pitkät työkalut vaativat vakaata leikkausta. Näytä tuote →
Jyrsintäpuolella jäykkyys ratkaisee, saavuttaako pyörivä pöytä nimellistarkkuutensa. Kevyt VMC voi taipua, kun pitkä työkalu roikkuu pyörivän telineen päällä; raskas koneistuskeskus, jossa on nopea kara, kuten 1165A, ottaa vastaan kuorman ja pitää työkalun kärjen vakaana pöydän kallistuessa ja pyöriessä.
Moniakselisorvaus: missä koneistuskeskukset ja sorvit yhtyvät
Useimmat johdantoartikkelit moniakselisesta työstyksestä puhuvat jyrsintäkeskuksista, mutta suurimmat asetusten vähennykset tapahtuvat usein sorvauspuolella. Moderni moniakselinen kääntökeskus lisää C-akselin pääkaraan, Y-akselin torniin ja usein toisen karan. Akseli, joka vaati ennen kolmea toimenpidettä, istukan, osakaran siirron ja sitten erillisen jyrsintäkeskuksen, voidaan nyt viimeistellä yhdellä työkierrolla.
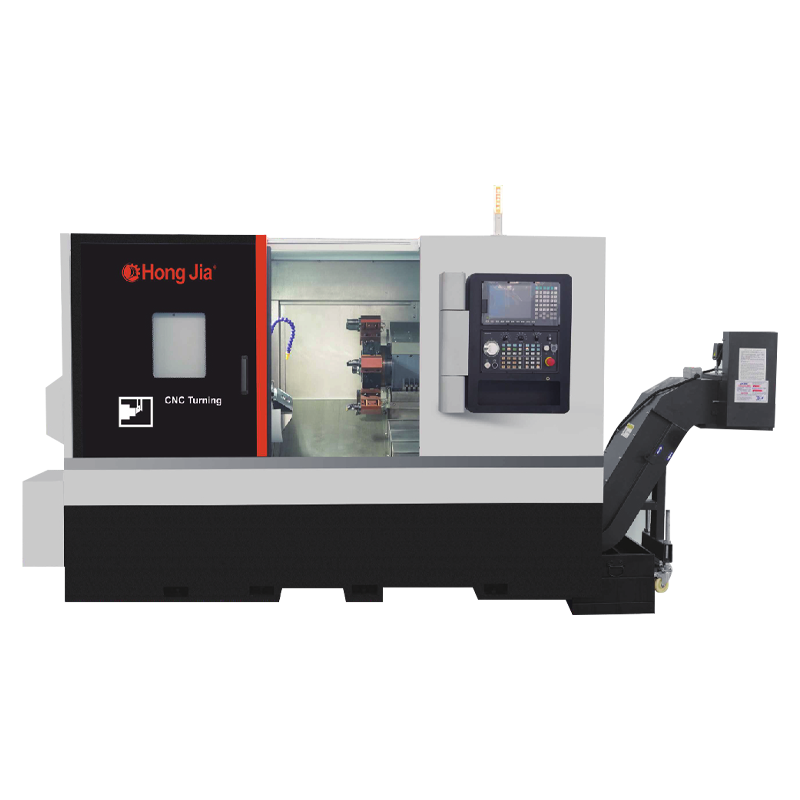
 NC-106DS kaksikarainen automaattinen telakointisorvauskeskus Automaattisella työkappaleen siirrolla pää- ja osakaran välillä tämä keskus viimeistelee akselin molemmat päät yhdellä työkierrolla, mikä vähentää kiristysvirheitä ja tukee monimutkaisten osien sorvausta, porausta, porausta, jyrsintää ja kierteitystä. Näytä tuote →
Kaksikarainen rakenne vie tätä pidemmälle. Automaattisessa telakointijärjestelyssä kappale siirtyy pääkaralta osakaralle pysäyttämättä ohjelmaa. Akselin molemmat päät työstetään samassa työkierrossa, joten toisen toiminnon ominaisuudet viittaavat ensimmäisen käyttöpisteen peruspisteeseen uuden kiinnityksen sijaan. Siksi a kaksikarainen automaattinen telakointiratkaisu on tullut standardi vastaus monimutkaisiin akseleihin, joissa on ominaisuuksia molemmissa päissä.
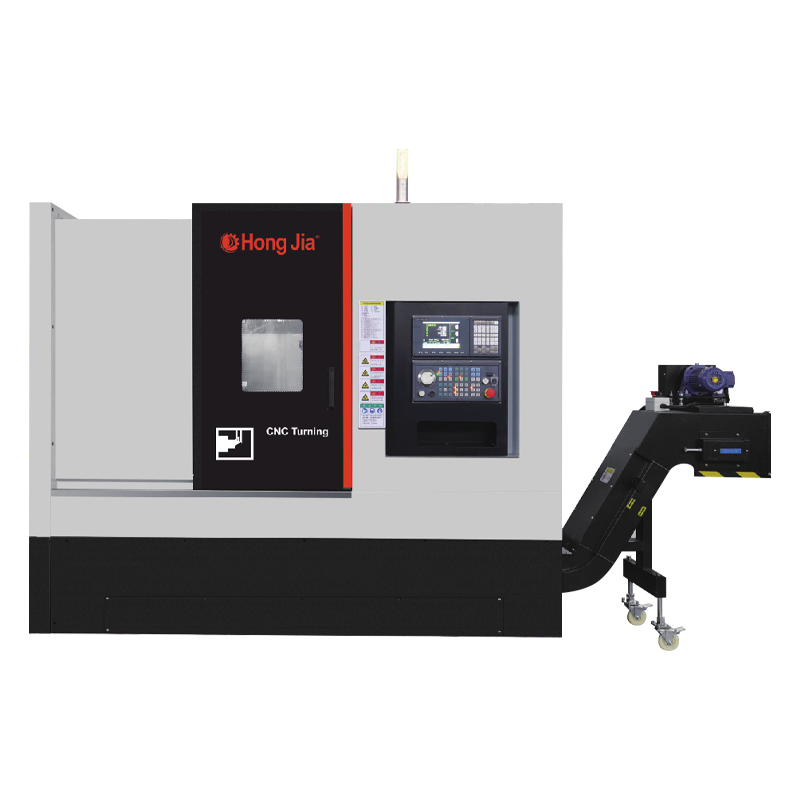
 T36P-monitoimisorvauskeskus porauksella ja porauksella Tämä kone yhdistää sorvauksen poraamiseen ja poraukseen yhdessä kokoonpanossa käyttämällä jäykkää rakennetta raskaaseen leikkaukseen. Sen integroitu kara ja irrotettava jäähdytysnestesäiliö sopivat korkean tuotannon osiin, jotka vaativat ristikkäisiä reikiä tai epäkeskisiä ominaisuuksia. Näytä tuote →
Sama logiikka pätee reikiin, rakoihin ja tasoihin. Sorvauskeskus, jossa on poraus- ja porausominaisuudet, kuten T36P, yhdistää sorvatut halkaisijat poikkireikien poraukseen, urajyrsintään ja epäkeskoporaukseen. Osa pysyy kiristettynä, kun torni indeksoi toimintojen välillä, joten sorvatun halkaisijan ja poratun reiän välistä suhdetta ohjaa kone mieluummin kuin toissijainen asetus.
Mitä tulee tarkistaa ennen moniakselikoneen ostamista
Kone, jossa on enemmän akseleita, ei automaattisesti paranna myymälää. Nämä viisi tarkistusta estävät yleisimmät ostovirheet:
| Tarkista | Miksi sillä on merkitystä |
|---|---|
| CAM-jälkiprosessori | Moniakselinen kone on hyödytön ilman varmennettua jälkiprosessoria; testaa sitä varsinaisessa kontrollissa ennen allekirjoittamista. |
| Pyörimisakselin tarkkuus | Matovaihdepöydät osoittavat vastaiskua ja suoravetopöydät maksavat enemmän; pyydä ilmoitettuja takaiskuja ja paikannustarkkuuslukuja. |
| Ohjaus ja simulointi | Viisiakseliset syklit vaativat nopeaa ennakointia ja törmäysten välttämistä; käyttäjät tarvitsevat näitä työkaluja työskennelläkseen turvallisesti. |
| Kiinnitys- ja työkalubudjetti | Pyörivät pöydät, pohjalevyt ja tilauspuristimet lisäävät merkittävän osuuden koneen hintaan; sisällytä ne sijoitetun pääoman tuottoprosenttiisi. |
| Koulutus ja palvelu | Moniakselinen ohjelmointi on erillinen taito; varmista, että toimittaja voi kouluttaa ohjelmoijasi ja tarjota etädiagnostiikkaa. |
Monille työpajoille käytännöllisin ensimmäinen askel moniakseliseen työhön on a vaakasuora kääntökeskus jännitteellisellä työkalulla, koska akselit, laipat ja karat tarvitsevat yleensä kulmikkaita jyrsintä- ja porausominaisuuksia, joihin sorvauskeskus pääsee yhdellä kiinnityksellä.
Tuotantotodellisuus: Mitä moniakselinen ei ratkaise
Moniakselinen koneistus ansaitsee maineensa, mutta se tuo mukanaan myös rajoituksia, jotka näkyvät asennuksen jälkeen. Viisi yleisintä yllätystä ovat:
- CAM-aika siirtyy toimistolle – Samanaikaisten työstöratojen luominen ja tarkistaminen kestää kauemmin kuin ne korvaavat kolmiakseliset ohjelmat.
- Jaksoaika voi pidentyä – yksi kone, joka tekee työtä aiemmin jaettuna kolmelle karalle, tarkoittaa konetta joutokäynnillä, kun työkalut indeksoivat ja osa siirtyy.
- Törmäysriski on suurempi – Pyörivät pöydät ja pitkät työkalunpitimet vähentävät välystä, joten simulointi on pakollista, ei valinnaista.
- Työkuori kutistuu – Pyörivä pöytä nostaa osaa, ja korkeat komponentit voivat osua karan nokkaan ennen kuin pöytä lopettaa liikkeensä.
- Operaattorin taidot muuttuvat – mittausrutiinit, työkalun asetukset ja prosessinaikainen tarkastus ovat tärkeämpiä kuin perinteinen koneistuskokemus.
Käytännön lähestymistapa on reitittää moniakseliset työt koneille, joissa akselikustannukset ovat perusteltuja, ja säilyttää yksinkertaiset prismaattiset osat yksinkertaisissa kolmiakselisissa laitteissa. Myymälät, jotka hallinnoivat sekoitusta tietoisesti, saavat parhaan tuoton molemmista konetyypeistä.
Hyödyllinen harjoitus: ota liikkeen kolme vaikeinta osaa, laske niiden tarvittavat asetukset tänään ja hinnoittele samat osat neli- ja viisiakselisilla lainausmerkeillä. Jos asennusten määrä putoaa neljästä yhteen, liiketoimintamalli rakentuu itsestään. Tästä eteenpäin erittelykysymys yksinkertaistuu: kuinka paljon pyörimiskapasiteettia, mikä karan nopeus ja mikä CAM-jälkiprosessori. Moniakselinen koneistus ei ole erillinen valmistusluokka; se on yksinkertaisesti normaali vastaus osille, jotka kieltäytyvät viimeistelemisestä yhdellä nelikulmaisella kiinnityksellä.
