



Älä epäröi ottaa yhteyttä, kun tarvitset meitä!
 Kotiin / Uutiset / Teollisuusuutiset / CNC-sorvaus- ja jyrsinkone: miten se toimii, edut ja valintaopas
CNC-sorvaus- ja jyrsinkone: miten se toimii, edut ja valintaopas
 2026.09.09
 Teollisuusuutiset
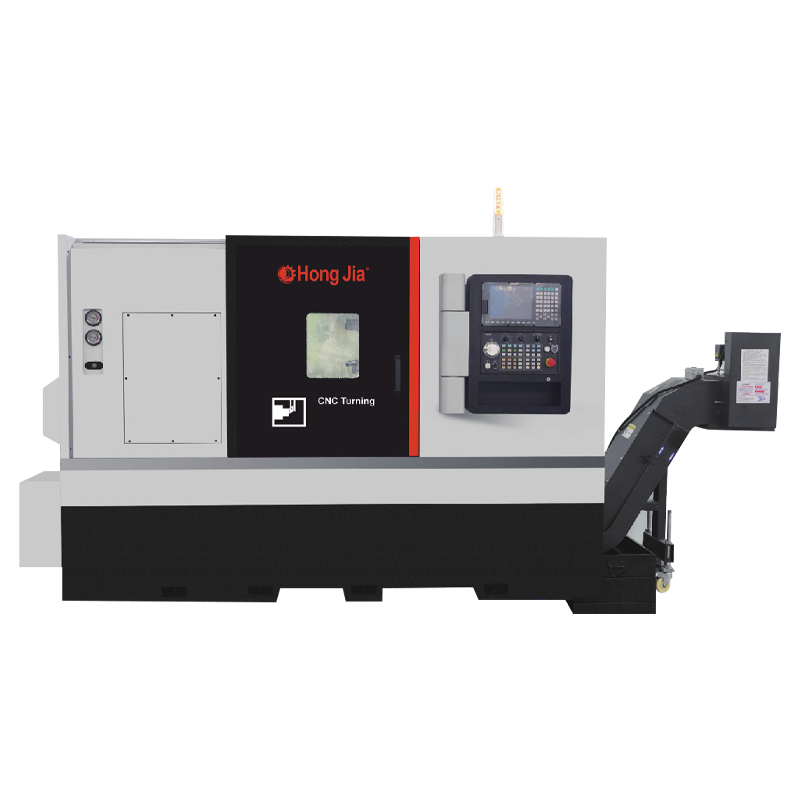
Työpaja saa tarjouspyynnön 500 ruostumattomasta teräksestä valmistettuun akseliin. Jokainen akseli tarvitsee ulkohalkaisijan käännettynä, kierteen toisessa päässä ja ristiin poratun reiän olakkeen lähelle. Erillisessä sorvissa ja työstökeskuksessa jokainen osa ladataan kahdesti ja viitataan uudelleen kahdesti. On a CNC-sorvaus- ja jyrsinkone , akseli on kiristetty kerran; revolveri muuttuu kääntötyökalusta käyttöporaksi, kara lukkiutuu oikeaan kulmaan ja reikä leikataan ennen kuin osa poistuu istukasta. Tämä yksittäinen kiinnitys on koko liiketoiminnan asia.
Sorvausjyrsinkoneet ovat olemassa umpeen vanhan kuilun prosessin joustavuuden ja asetustarkkuuden välillä. Tässä oppaassa kerrotaan, kuinka koneluokka toimii, mitkä tekniset tiedot itse asiassa päättävät, sopiiko malli osiin ja mitä tulee tarkistaa ennen tilauksen tekemistä.
Mitä CNC-sorvaus- ja jyrsinkone todella tekee
Suoraan sanottu: se on CNC-vaakasorvialusta, johon on lisätty jännitteisiä työkaluja. Työkappale pyörii edelleen sorvausta varten, mutta kun C-akseli lukitsee karan tarkkaan kulma-asentoon, revolverissa käytettävät työkalut pyörivät itsenäisesti ja voivat jyrsiä, porata, kierteillä tai porata samalla kiinnityksellä. Koska kappaletta ei koskaan kiinnitetä uudelleen, jokaisella koneistetulla osalla on sama kiinnityspiste.
Kääntyvä perusta
Sänky, päätuki, istukka ja revolveri toimivat kuin perinteinen CNC-sorvi: sorvaustyökalut käsittelevät ulkohalkaisijat, pinnat, urat, kierteet ja sisäiset poraukset suurella metallinpoistonopeudella. Kalteva alusta päästää lastut irti leikkausvyöhykkeestä ja lisää rakenteellista jäykkyyttä, joka näkyy suoraan pinnan viimeistelyssä raskailla siirroilla.
Jyrsintäkyky
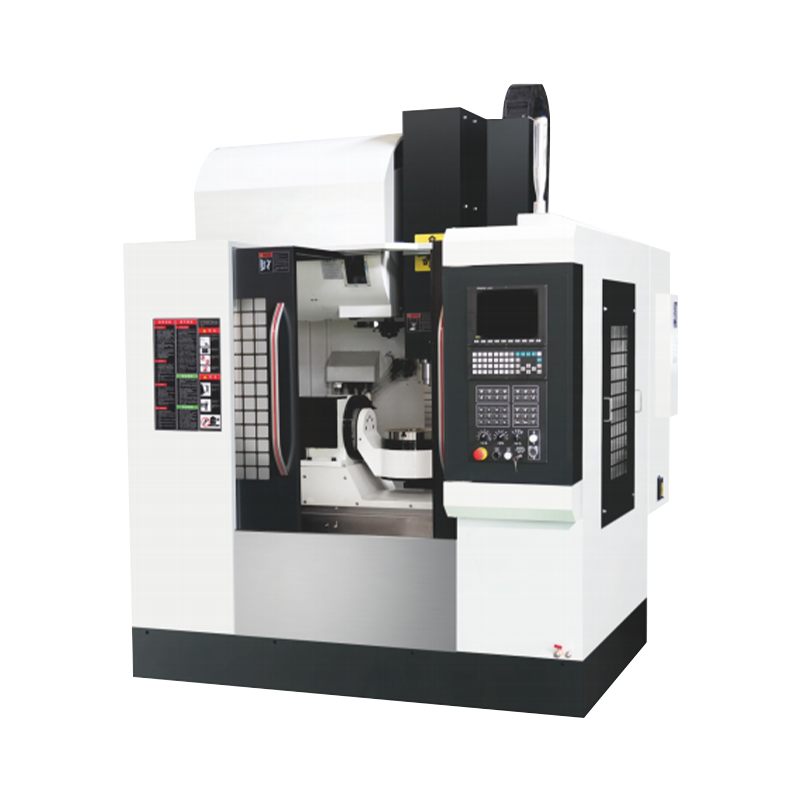
Käytettävät työkalut antavat tornille oman pyörimisnopeuden. Yhdessä C-akselin karan sijoittelun kanssa koneella voidaan työstää litteitä, poikkireikiä, kiilauria, uria ja keskipisteen ulkopuolisia porauksia, jotka ennen vaativat erillisen työstökeskuksen. Tämä lisäys muuttaa yhden prosessin sorvin täydelliseksi käsittelyasemaksi.
Yksi asetus, yksi referenssi
Operatiivisella vaikutuksella on enemmän merkitystä kuin teknisellä yksityiskohdalla: poistat virheen, joka ilmenee aina, kun osa on irrotettu ja viitattu uudelleen. Sorvattujen ja jyrsittyjen osien samankeskisyyttä ohjataan tällöin koneen geometrian eikä käyttäjän harkinnan mukaan, ja erän ensimmäinen osa on jo oikea sen sijaan, että odotettaisiin koeleikkauksia.
Hongjia CNC:t T36P vaakasuora kääntökeskus on suora esimerkki kategoriasta: sen suunniteltu työkalujärjestys kattaa sorvauksen, porauksen ja porauksen yhdessä ohjelmasyklissä ilman, että osa liikkuu koneiden välillä.
Kuusi eritelmää, jotka päättävät, sopiiko se
Myyntilomakkeella voi luetella kaksikymmentä parametria. Käytännössä kuusi niistä määrittää, pystyykö kone pitämään osat, leikkaako materiaalia ja täyttääkö toleranssit. Vertaa näitä lukuja ensin, ennen kuin tarkastelet valinnaisia ominaisuuksia.
| Parametri | Mitä se tarkoittaa | Tyypillinen keskikokoinen arvo | Miksi sillä on väliä |
|---|---|---|---|
| Suurin kääntöhalkaisija | Suurin työkappaleen keinu, joka puhdistaa alustan, työkalut ja lastuvirtauksen | 350-500 mm | Laipalliset osat ja mukautetut leuat tarvitsevat pääntilaa |
| Kääntöpituus | Pisin osa, jonka kone voi tukea keskusten välissä | 500-1500 mm | Pidemmät akselit vaativat pidemmän sängyn tai erilaisen mallin |
| Karan nopeus | Pääkaran suurin pyörimisnopeus | 4500-6000 rpm | Halkaisijaltaan pieni viimeistely voi saavuttaa hyvät pintanopeudet vain korkeilla kierrosluvuilla |
| Ajettavat työkaluasemat | Tornin asentojen lukumäärä, joissa voidaan käyttää jännitteisiä pyöriviä työkaluja | 8-14 asemaa | Enemmän live-asemia antaa yhden ohjelman suorittaa enemmän toimintoja |
| C-akselin resoluutio | Karan pienin kulma-asemointiaskel | 0,001° | Hieno resoluutio pitää poikkireiät ja tasot oikeassa kulmassa |
| Paikannustarkkuus | Liukuakselien toistettava lineaarinen tarkkuus | ±0,005–0,01 mm | Rajoittaa suoraan, mitä toleransseja voit pitää |
Useimmille työpajoille käytännöllinen lähtökohta on keskikokoinen vaakasuora kääntökeskus, jonka suurin kääntöhalkaisija on noin 400–500 mm ja kääntöpituus noin metri. Jos osasi ovat selvästi näiden mittojen sisällä, valitse kevyempi runko ja sijoita säästetty budjetti työkaluihin tai automaatioon.
Valitse kokoonpano osasta, älä esitteestä
Lähes jokaisen ostajan käytännön sääntö on: osta pienin kone, johon mahtuu tänään käyttämäsi osat sekä suurin osa lainaamistasi osista, ja kaikki toiminnot suoritetaan yhdellä kiinnityksellä. Tarpeellista suurempi runko maksaa rahaa, lattiatilaa ja jopa leikkaustehoa pienissä työkappaleissa.
1
Mittaa todellinen kirjekuori
Suurimman kääntöhalkaisijan ja keskietäisyyden on katettava suurin osa sekä leuan korkeus ja työkalun lähestyminen. Laipallinen akseli muuttaa vaatimusta enemmän kuin sen nimellishalkaisija antaa ymmärtää, joten mittaa valmis aihio, älä piirustuksen perusmitta.
2
Yhdistä teho materiaaliin
Ruostumattomat, lämpökäsitellyt ja erittäin kovat seokset tarvitsevat karan vääntömomenttia ja rakenteellista jäykkyyttä enemmän kuin huippunopeutta. Tarkista nimellisvääntömomentti käyttönopeudella huippuhevosvoimien sijaan, koska se on luku, joka määrää todellisen rouhintasuorituskyvyn.
3
Laske ominaisuudet, jotka tarvitsevat ohjattuja työkaluja
Poikittaisreiät, tasot, kiilaurat, urat ja epäkeskiset poraukset tarvitsevat kukin jännitteisen aseman ja C-akselitoiminnon. Jätä torniin vara-asemia tulevia työpaikkoja varten; ero uuden osan lainaamisen tai siitä kieltäytymisen välillä on usein yksi ajettu kanta.
4
Suunnittele automaatiotaso
Suuret erät oikeuttavat kaksoiskaran tai automaattisen työkappaleen siirron. Lyhyen aikavälin sekatuotantoa palvelee paremmin vakiorevolveri, jossa on käytettävät työkalut ja nopea vaihto. Koko päätösjärjestys – kirjekuori, materiaali, ominaisuudet, eräkoko – käsitellään erillisessä oppaassamme kuinka valita vaakasuora CNC-sorvaus- ja jyrsinkone .
Monimutkaisille akseleille, jotka tarvitsevat koneistuksen molemmista päistä, kaksikarainen automaattinen telakointikonfiguraatio voi lyhentää syklin kokonaisaikaa dramaattisesti, koska työkappale siirtyy suoraan karasta toiseen ilman lisäasetuksia. Hongjian NC106DS on rakennettu tämän periaatteen ympärille.
Realistiset tarkkuusodotukset
Tarkkuus on koneistettujen ominaisuuksien välinen suhde, ei testiraportin luku. Vahvin syy valita yhdistetty sorvaus-jyrsinkone on yhdellä kiinnityksellä aikaansaatu tasaisuus.
0,01-0,02 mm Tyypillinen juoksu sorvattujen ja jyrsittyjen osien välillä jäykästi pidetyssä kappaleessa
H7 Poraustoleranssi saavutetaan rutiininomaisesti hienoporauksella samalla kokoonpanolla
Ra 0,8–1,6 µm Pintakäsittely vakiosorvauksesta; viimeistelysyöttö voi laskea sitä entisestään
Nämä arvot edellyttävät jäykkää työkappaletta, sopivaa terägeometriaa ja konetta kohtuullisessa kunnossa. Ne eivät kestä ohutseinäisiä osia tai pitkiä, taipuvia työkaluja: kone tarjoaa potentiaalin, mutta osan suunnittelu ja prosessi ratkaisevat lopputuloksen.
Yhdistetty kone vai kahden koneen reitti?
Päätös on helppo todeta: valitse yhdistelmäkone, kun osat pyörivät, mutta niissä on ominaisuuksia, jotka vaativat jyrsintää tai porausta. Omistautunut puhdas suurivolyymisorvaus ja isot prismajyrsintätyöt säilyvät paremmin erillisissä koneissa. Valinta riippuu siitä, miltä suurin osa eristäsi todella näyttää.
Valitse sorvaus-jyrsintä milloin
- Osissa on poikittaisreiät, litteät, kiilaurat tai keskireiät
- Sorvattujen ja jyrsittyjen piirteiden välinen samankeskisyys on piirustuksessa
- Eräkoot vaihtelevat ja asennusaika on todellinen pullonkaula
- Lattiatilaa on vähän ja yksi kone voi korvata kaksi
Valitse erilliset koneet milloin
- Pitkät tuotantoajot ovat lähes puhdasta sorvausta
- Tarvitset erittäin suuren jyrsintäkuoren suurille prismaattisille osille
- Sinulla on jo tyhjä kapasiteetti molemmilla puolilla
- Raskas jyrsintämassan poisto rasittaisi yhdistelmäkoneen tornia
Hyödyllinen henkinen malli: jokainen koneen kuormituksen muutos on virhelähde. Sorvausjyrsinkeskus poistaa kolme tai neljä kuormaa kappaletta kohden, ja lyhytkestoisissa sekatöissä jokainen poistettava kuorma on suoraa voittoa.
Mitä tulee tarkistaa ennen tilaamista
Teknisten tietojen luettelolla on merkitystä vain, jos valmistaja pystyy toimittamaan kokoonpanon ja seisomaan sen takana. Esitä nämä kysymykset ja kirjoita vastaukset ylös.
- Mukautettu kokoonpano: Voiko karan nopeusaluetta, tornin sijoittelua, jäähdytysnestejärjestelmää ja lastunkäsittelyä mukauttaa osiin?
- Hyväksymisstandardi: miten kone testataan omaa työkappalettasi vasten ennen toimitusta?
- Kokemus ja tuotos: onko tehdas toimittanut vastaavia koneita? Yrityksen omat luvut kuvaavat yli 20 vuoden alan kokemusta, noin 1000 koneen vuosituotantoa ja yli 500 asiakasasennusta.
20 Vuosien kokemus alalta
1 000 Koneita valmistetaan vuodessa
500 Asiakasasennukset
Valmistajan profiili, esim Hongjia CNC:t company introduction on kohtuullinen lähtökohta, mutta oma kokeiluosa on todellinen referenssi. Pyydä leikkauskoe edustavalla työkappaleella; tulos kertoo enemmän kuin mikään esite.
Akseli- ja holkkituotannossa suuria määriä Hongjian NC110DY käyttää korkean tuotannon kokoonpanoaan lyhentääkseen sykliaikoja, mikä on juuri sellainen vaihtoehto, jota kannattaa tutkia, kun erämäärät nousevat tuhansiin.
Osta kone, joka sopii osiin, jotka sinulla on tänään ja jätä marginaalia osille, jotka tarjoat huomenna. Oikea CNC-sorvaus- ja jyrsintäkeskus tekee kahden koneen työt pyytämättä käyttäjää koskaan kiinnittämään hyvää osaa uudelleen.
