





Älä epäröi ottaa yhteyttä, kun tarvitset meitä!
 Kotiin / Uutiset / Teollisuusuutiset / CNC-jyrsinkoneen osat selitetty: toiminto, tekniset tiedot ja vinkit
CNC-jyrsinkoneen osat selitetty: toiminto, tekniset tiedot ja vinkit
 2026.09.02
 Teollisuusuutiset
Ydinvastaus: CNC-jyrsinkoneen keskeiset osat yhdellä silmäyksellä
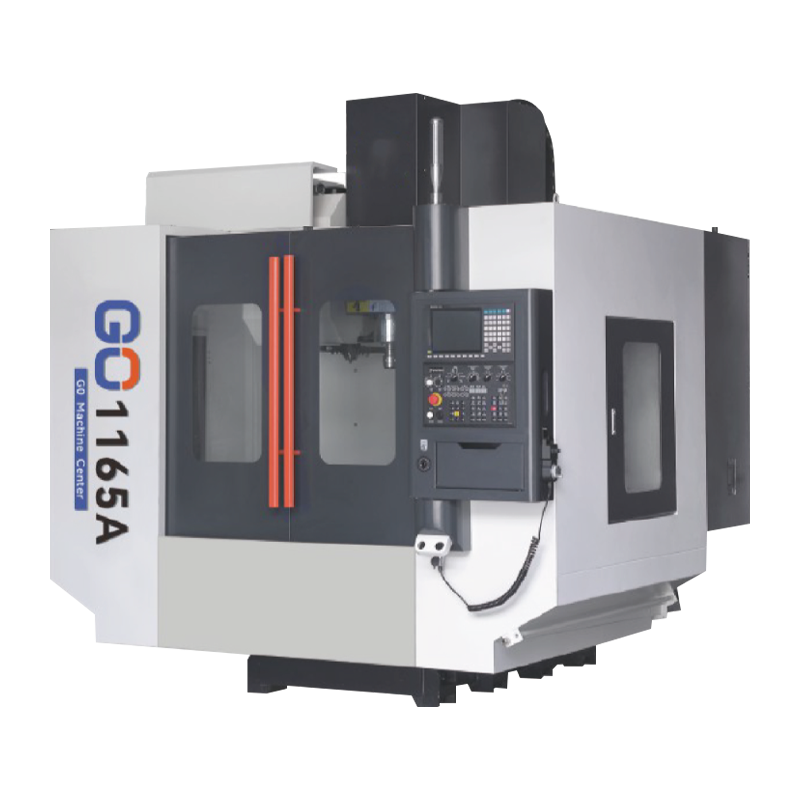
A CNC-jyrsinkone on rakennettu seitsemästä ydinosaryhmästä: koneen alusta ja pilari, työpöytä, karayksikkö, akselin käyttöjärjestelmä (servomoottorit, kuularuuvit ja lineaarijohteet), työkalumakasiini automaattisella työkalunvaihtajalla, CNC-ohjain sekä jäähdytys- ja voitelujärjestelmä. Jokaisella näistä ryhmistä on suora, mitattavissa oleva vaikutus lastuamistarkkuuteen, jäykkyyteen ja päivittäiseen tehoon, joten kunkin osan toiminnan ymmärtäminen on nopein tapa arvioida, käyttää tai huoltaa jyrsintä oikein.
Tyypillinen 3-akselinen pystysuora työstökeskus kulkee a karan nopeusalue 6 000 - 12 000 RPM , työpöydän matka noin 800 - 1000 mm X-akselilla , ja nopeat liikenopeudet välillä 24-48 m/min. Alla olevissa osissa kukin osa eritellään erikseen, selitetään, kuinka ne toimivat vuorovaikutuksessa työstösyklin aikana, ja näytetään, missä jyrsinkoneen osat eroavat CNC-sorvin osista, jotta ostajat eivät sekoita kahta konetyyppiä.
Kuinka koneistusprosessi kulkee kunkin osan läpi
Osien ymmärtäminen erillään on hyödyllistä, mutta niiden välinen suhde selventää huomattavasti niiden yhteistoimintaa yhden työstösyklin aikana.
- 1 Kiinnitys — työkappale kiinnitetään työpöytään ruuvipuristimen, kiinnikkeen tai kiinnityslevyn avulla.
- 2 Työkalun lataus — automaattinen työkalunvaihtaja vetää tarvittavan leikkurin työkalumakasiinista karaan.
- 3 Paikannus — Servomoottorit käyttävät kuularuuveja liikuttaen pöytää ja karapäätä ohjelmoituja X-, Y- ja Z-koordinaatteja pitkin.
- 4 Leikkaaminen — kara pyörittää työkalua ohjelmoidulla kierrosluvulla samalla kun jäähdytysnestettä ruiskutetaan leikkausalueelle.
- 5 Viimeistely — Kun kaikki työstöradat ovat valmiit, pöytä palaa kotiin ja valmis osa poistetaan tarkastusta varten.
Avainkaran ja moottorin tekniset tiedot, jotka vaikuttavat suorituskykyyn
15 kW:n karamoottori pystyy leikkaamaan terästä noin kolme kertaa nopeammin kuin 5,5 kW:n yksikkö samalla työkalun halkaisijalla.
Kara ja sen käyttömoottori ovat yleensä CNC-jyrsinkoneen kallein yksittäinen osaryhmä, ja niiden spesifikaatio ratkaisee, mitä materiaaleja ja leikkaussyvyyttä kone kestää. Yleisiä viitealueita ovat:
- Karan teho: 5,5 kW - 15 kW yleiskäyttöisiin pystysuuntaisiin työstökeskuksiin
- Karan nopeus: jopa 12 000 rpm vakiomalleissa, joissa nopeat karat saavuttavat 24 000 rpm
- Pikasiirto: 24-48 m/min riippuen servomoottorin vääntömomentista ja kuularuuvin johdosta
- Paikannustarkkuus: tyypillisesti sisällä ±0,005 mm hyvin hoidetussa akselijärjestelmässä
Oikean työkalun pidikkeen ja automaattisen työkalunvaihtajan valitseminen
Työkalunpidin ja automaattinen työkalunvaihtaja (ATC) toimivat yhdessä jyrsinten vaihtamiseksi kesken ohjelman ilman manuaalista puuttumista. Tämän osaryhmän oikealla saamisella on suuri vaikutus syklin aikaan ja toistettavuuteen.
Käytännön valintavinkkejä
- Sovita työkalunpitimen kartio (BT30, BT40 tai HSK) karan kärjen spesifikaatioihin ennen työkalujen tilaamista.
- Tarkista ATC-kapasiteetti — a 16-24 asemalehti kattaa useimmat yleiset jyrsintätyöt ilman toistuvia manuaalisia uudelleenlatauksia.
- Tarkista työkalun vaihtoaika, koska nopea vaihtaja laskee keskiarvon 1-2 sekuntia vaihtoa kohden voi säästää merkityksellisiä minuutteja monityökaluohjelmasta.
- Tasapainota työkalunpitimet noin 8 000 rpm:n kierrosluvulla estääksesi karan laakerien kulumisen epätasapainoisen tärinän takia.
CNC-jyrsinkoneen osat vs CNC-sorvi Osat: Yleisiä sekaannuksia
CNC-laitteiden uudet ostajat olettavat usein a CNC-sorvi ja CNC-jyrsinkoneella on samat osien nimet, mutta useat komponentit toimivat hyvin erilaisissa rooleissa kullakin alustalla. Alla oleva taulukko selvittää yleisimmät sekaannukset.
| osa | CNC-jyrsinkoneella | CNC-sorvissa |
|---|---|---|
| Työnpito | Kiinteään työpöytään ruuvattu ruuvipenkki tai kiinnike | Istukka, joka pyörittää työkappaletta kiinteää työkalua vasten |
| Karan rooli | Pyörittää leikkuutyökalua, kun työkappale pysyy paikallaan | Pyörittää työkappaletta leikkuutyökalun pysyessä paikallaan |
| Akselin asettelu | Yleensä X, Y ja Z lineaariset akselit | Yleensä X- ja Z-lineaariakselit jatkuvalla C-akselin pyörimisellä |
| Parhaiten istuvat osat | Taskut, raot, tasaiset pinnat, poratut kuviot | Pyöreät akselit, hihat, kierre- ja kartioosat |
Tärkeimmät osatason erot CNC-jyrsinkoneen ja CNC-sorvin välillä.
Huollon tarkistuslista osien pitkäaikaista luotettavuutta varten
Suurin osa CNC-jyrsinkoneen osien vioista juontaa juurensa ohitettuun voiteluun tai viivästyneeseen puhdistukseen pikemminkin kuin viallisiin komponentteihin. Yksinkertainen ja johdonmukainen tarkistuslista pidentää osien käyttöikää merkittävästi.
- Voitele kuularuuvit ja lineaariset ohjaimet valmistajan asettaman aikataulun mukaan 40-80 käyttötunnin välein .
- Tarkasta ATC-tarttujavarsi ja työkalun kiinnitysmekanismi kuukausittain kulumisen varalta, joka saattaa pudota työkalun kesken syklin.
- Puhdista jäähdytysnesteen suodattimet ja tarkista pitoisuus viikoittain estääksesi suuttimien tukkeutumisen ja karan ylikuumenemisen.
- Tarkista karan laakerin lämpötila lämmityksen aikana; vakaa lukema alla 60 °C 20 minuutin kuluttua tarkoittaa yleensä terveitä laakereita.
Turvaohjeet liikkuvia osia käsiteltäessä
Useat CNC-jyrsinkoneen osat liikkuvat suurella nopeudella tai kuljettavat varastoitua energiaa, joten joitain turvallisuustottumuksia ei tule koskaan jättää väliin.
- Pidä karan suojus ja akselisuojukset suljettuina minkä tahansa leikkausjakson aikana; älä koskaan kurota työalueelle karan pyöriessä.
- Lukitse koneen virta ennen ATC-makasiinin, kuularuuvien tai jäähdytysnestepumpun huoltamista.
- Käytä oikeaa työkalunpitimen tasapainotasoa korkeilla kierrosluvuilla välttääksesi työkalun äkillisen irtoamisen.
- Käytä viiltonkestäviä käsineitä vain karan ollessa täysin pysähtynyt, älä koskaan sen pyöriessä.
Usein kysytyt kysymykset aiheesta CNC-jyrsinkone Osat
Q Mikä osa kuluu nopeimmin CNC-jyrsinkoneessa?
Leikkaustyökalut ja työkalunpitimet kuluvat ensin, koska ne ovat suorassa kosketuksessa työkappaleeseen, sitten kuularuuvit ja lineaariset ohjaimet, jos voitelu jätetään huomiotta.
Q Voidaanko samaa työkalua käyttää CNC-jyrsinkoneessa ja CNC-sorvissa?
Ei. CNC-sorvissa käytetään sorvausteriä ja yksikärkisiä leikkaustyökaluja, jotka on asennettu kiinteään työkalutolppaan, kun taas jyrsinkoneissa käytetään pyöriviä päätyjyrsimiä, poraa ja karaan kiinnitettyjä tasojyrsimiä.
Q Kuinka usein CNC-ohjain ja käyttöosat tulee tarkistaa?
Liittimien, tuulettimien ja vara-akkujen perustarkastus kolmen tai kuuden kuukauden välein riittää yleensä estämään odottamattomat sähkökatkot.
Q Mistä näen CNC-jyrsinkoneen täydelliset osakokoonpanot?
Nykyisten mallien täydelliset kara-, akseli- ja työkalumakasiinitiedot on lueteltu Hongjia CNC -tuotesivulla.
