




Älä epäröi ottaa yhteyttä, kun tarvitset meitä!
 Kotiin / Uutiset / Teollisuusuutiset / Lääketieteellinen koneistus: Käytännön opas tarkkuus-CNC-prosesseihin laitteille
Lääketieteellinen koneistus: Käytännön opas tarkkuus-CNC-prosesseihin laitteille
 2026.11.11
 Teollisuusuutiset
316L ruostumattoman luuruuvin ensimmäinen tarkastus alkaa usein käytännön kysymyksellä: voiko tämä prosessi säilyttää kriittisen toleranssin koko erässä, ei vain yhdessä hyvässä osassa? Tämä kysymys on lääketieteellisen koneistuksen keskiössä. Työtä ei ole määritelty yhden konetyypin mukaan. Sen määrittelee kontrolloitu reitti, joka vastaa osan geometriaa, materiaalia, toleranssia, pinnan viimeistelyä, puhdistusta ja jäljitettävyyttä.
Ostajille hyödyllinen johtopäätös on yksinkertainen: valitse prosessireitti ennen koneen teknisten tietojen vertailua. Erinomaisen karatarkkuuden omaava sorvi ei kompensoi heikkoa kiinnitystä tai tarkastussuunnitelmaa, joka ei pysty mittaamaan ominaisuutta. Vaatimaton kone vakaan, hyvin dokumentoidun prosessin sisällä voi silti tuottaa toistettavia lääketieteellisiä komponentteja, kun reitti on oikea.
Aloita osaperheestä, älä koneesta
Lääketieteellinen työstö kattaa kirurgiset instrumentit, implanttikomponentit, diagnostisten laitteiden osat, nestereittien liittimet ja instrumenttien kotelot. He eivät jaa yhtä valmistusreseptiä. Pyöreä luuruuvi, litteä instrumenttilevy ja jakotukki, jossa on ristiinporatut reiät, vetävät prosessia kohti erilaisia laitteita ja tarkastusmenetelmiä.
Käytännöllinen tapa suunnitella reitti on ryhmitellä osat hallitsevan geometrian mukaan. Alla oleva taulukko on lähtökohta tarjousarviolle, ei korvaa osakohtaista prosessisuunnitelmaa.
| Osa perhettä | Tyypillinen reitti | Koneen ominaisuudet tarkistettava | Tarkastuksen painopiste |
|---|---|---|---|
| Pyöreät implantit, ruuvit, tapit | CNC-sorvaus, joskus toinen jyrsintä | Karan tarkkuus, holkin tai istukan toistettavuus, tangon syöttö | Halkaisija, kierre, lopputulos, pintakäsittely |
| Akselit ja liittimet kaksipäätyisillä ominaisuuksilla | Sorvaus keskellä tai kaksikaraisella sorvauksella | Karan synkronointi, osakara, työkalun välys | Aksiaalinen kohdistus, ominaisuuksien välinen asento |
| Instrumenttilevyt ja -kotelot | Jyrsintä, poraus ja kierre | Jäykkyys, lämpöstabiilisuus, pientyökalun käyttömahdollisuus | Tasaisuus, reiän sijainti, jäysteen hallinta |
| Nestepolun ja jakotukin osat | Jyrsintä plus poraus, purseenpoisto, puhdistus | Jäähdytysnesteen paine, lastunpoisto, työkalujen pääsy | Poikkireiän risteys, siisteys |
| Prototyyppi tai siltaosat | Kolmiakselinen tai neliakselinen jyrsintä, sorvaus | Nopea asennus, nollapisteen siirtymä, työkalukirjasto | Ensimmäisen artikkelin korrelaatio |
Kääntäminen käsittelee pyöreää, toistuvia ominaisuuksia
Jos kappale on enimmäkseen pyörivä, sorvaus on yleensä ensimmäinen tutkittava toimenpide. Lääketieteellinen koneistus sisältää usein pieniä halkaisijoita, hienoja kierteitä, kartiomaisia, säteitä ja pintapiirteitä, joiden on toistettava tuhansia osia. Koneen on kestettävä kokoa ilman jatkuvaa käyttäjän säätöä. Tämä asettaa karan lämpökäyttäytymisen, istukan tai holkin toistettavuuden, tornin asennon ja jäähdytysnesteen toimituksen etukaran nopeutta edelle.
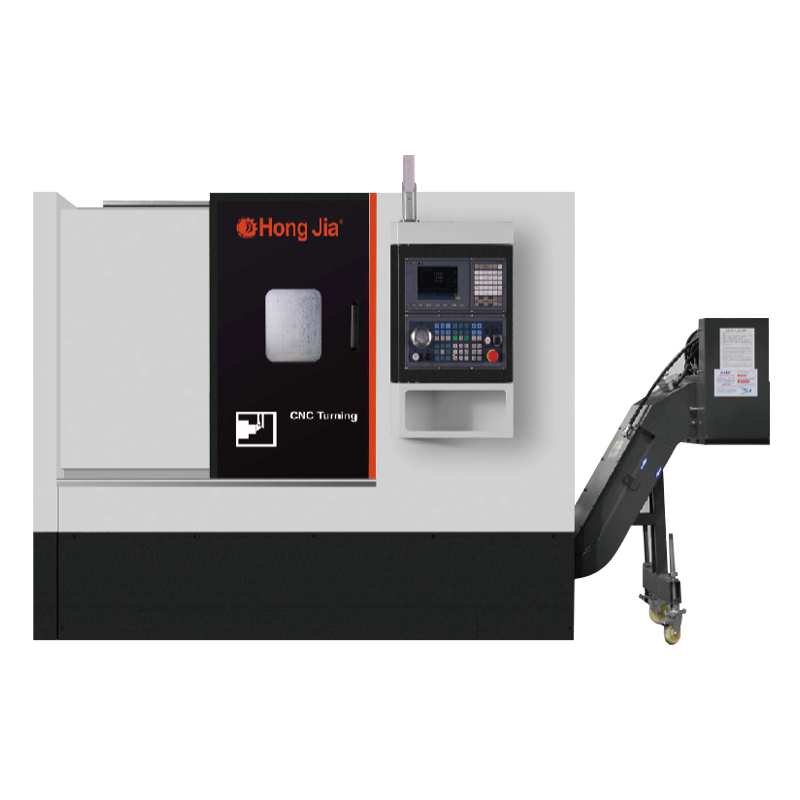
Erittäin tarkalle vaakasorville CK6140 on olennainen lähtökohta, kun osan kuori ja tuotantomäärä sopivat yhden karan layoutiin. Se ei korvaa prosessin validointia, mutta se voi olla vakaa kääntöalusta, jonka ympärille reitti rakennetaan. Sorvaus- ja jyrsintäkokoonpanojen laajempaa vertailua varten sorvaus- ja jyrsinkoneiden valintaopas on hyödyllinen ennen koneluettelon kaventamista.
 CK6140 korkean tarkkuuden vaakasuora CNC-sorvi CK6140-sarjan CNC-vaakasorvassa on korkea tarkkuus, suuri teho ja korkea jäykkyys. Sen pääkomponentit ja rakenne on suunniteltu optimaalisesti, ja se on ... Näytä tuote →
Materiaalit Aseta leikkausikkuna
Materiaalivalinta muuttaa työkaluja, nopeuksia, jäähdytysnestettä ja tarkastusta. Lääketieteellisessä koneistuksessa 316L ruostumaton teräs, titaani Ti-6Al-4V, kobolttikromi, PEEK, alumiini 6061 ja messinki ovat riittävän yleisiä oikeuttaakseen erilliset prosessioletukset. Sama geometria voi käyttäytyä hyvin eri tavalla titaanissa ja messingissä.
- 316L ruostumaton teräs voi työskennellä ja kovettua; terävät reunat, vakaa jäähdytysneste ja huolellinen purseenpoistoaine.
- Ti-6Al-4V:llä on alhainen lämmönjohtavuus, joten lämpö keskittyy kärkeen; jäykkyys ja jäähdytysnestestrategia ovat kriittisiä.
- Kobolttikromi on hankaavaa ja kuluttaa paljon; työkalun käyttöikää ja pinnan eheyttä on seurattava tarkasti.
- PEEK ei ole metalli; kiinnityspaine, stressin lievitys ja puhtaus vaikuttavat tulokseen.
- Alumiini 6061 leikkaa helposti, mutta voi tehdä jälkiä; lastunhallinta ja pinnan suojaus.
- Messinki työstetään usein vapaasti, mutta lyijyttömät tai erikoislaadut voivat muuttaa työkaluja ja viimeistelyä.
Älä hyväksy materiaaliluetteloa todisteeksi kyvykkyydestäsi. Pyydä vastaavan osan leikkausparametreja, työkaluja ja tarkastusmenetelmää. Materiaalitodistukset ja erän jäljitettävyys kuuluvat ostokeskusteluun ensimmäisestä tarjouksesta.
Toleranssit ja tarkastus Päätä prosessin reitti
Toleranssi ei ole yksittäinen numero. Plus tai miinus 0,01 mm halkaisija, 0,005 mm todellinen sijainti ja 0,2 mikrometrin Ra pinnan viimeistely ovat eri ongelmia. Lääketieteellisen koneistuksen tarjousten tulee tunnistaa, mitkä ominaisuudet ohjaavat prosessia, mitkä ovat toimivia ja mitkä ovat vain viitteellisiä. Tämä erottelu estää ylikoneistuksen ja vähentää kustannuksia.
Toimiva tarkastusjärjestys on:
- Tarkista piirustus ja määritä peruspistekaavio ennen lainaamista.
- Varmista, että kone ja teline voivat toistaa kriittisen ominaisuuden koeleikkauksessa.
- Mittaa ensimmäinen artikkeli CMM:llä, optisella vertailulaitteella, mikrometrillä tai profilometrillä toiminnon vaatimalla tavalla.
- Suorita ominaisuuksien tarkistus tiukimmalle toiminnalliselle ominaisuudelle, ei vain helpoimmalle.
- Dokumentoi säädöt ja tarkista ne uudelleen jokaisen työkalun tai ohjelman muutoksen jälkeen.
Kun osissa on ominaisuuksia molemmissa päissä, uudelleenkiinnitys voi aiheuttaa virheen, jonka tarkastus myöhemmin löytää. Kaksikarainen automaattinen telakointisorvauskeskus, kuten NC106DS, kannattaa arvioida, kun osaperhe on toistanut kaksiosaista työtä ja tilavuus oikeuttaa asennuksen. Hyöty ei ole koneen nimi; se on vähemmän asetuksia, vähemmän peruspisteen siirtoja ja lyhyempi polku tyhjästä vahvistettuun osaan.
 NC106DS kaksikarainen automaattinen telakointisorvauskeskus Toistuvaa kaksiosaista työtä varten sen kaksikarainen automaattinen telakointi yhdistää sorvauksen, porauksen, porauksen, jyrsinnän ja kierteityksen vähentäen asetusten ja peruspisteen siirtymiä. Näytä tuote →
Reikien teko ja jyrsintä tarvitsevat omat tarkistuspisteet
Monia lääketieteellisiä osia ei ole viimeistelty sorvissa. Instrumenttilevyt, kotelot, jakoputket ja kiinnitysosat tarvitsevat tasaisuuden, taskun syvyyden, reiän sijainnin, kierteen laadun ja jäysteen hallinnan. Pystysuora työstökeskus tai pora- ja kierrekone voi olla oikea reitti, mutta vain, jos kone pystyy pitämään asemansa erän poikki ja poistamaan lastut pienistä reikistä.
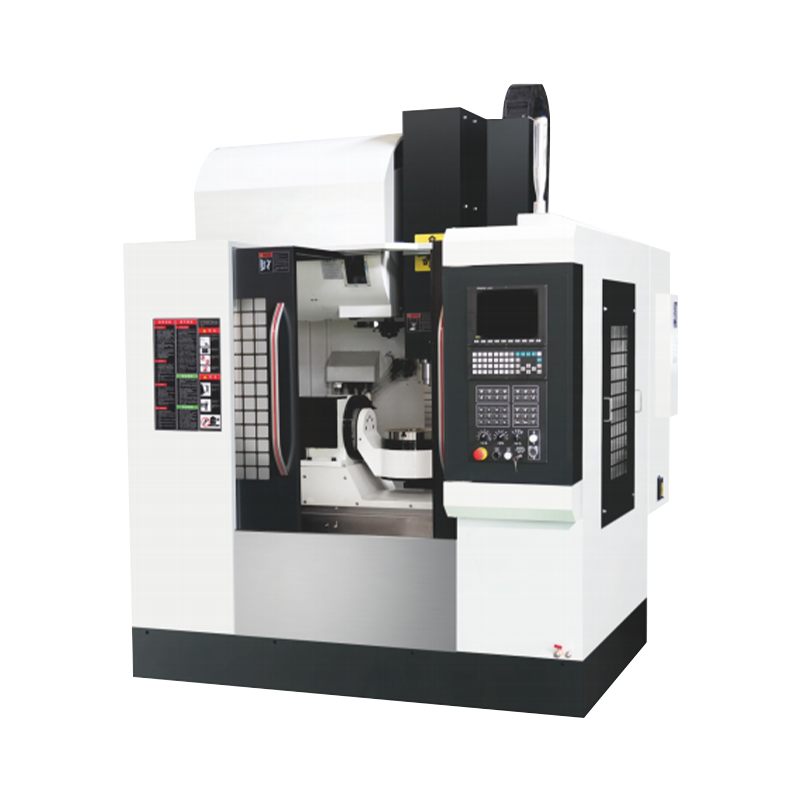
Tarkista pienten reikien porauksessa ja kierteessä karan nopeus työkalun kärjessä, porauksen ohjaus, jäähdytysnesteen paine ja suuntaus, työkalun loppuminen ja kyky tarkistaa reiän sijainti vahingoittamatta pintaa. Nopea porauskeskus, kuten T600A, on tärkeä, kun osaperheessä on paljon pieniä reikiä ja prosessi vaatii nopean, toistettavan porauksen raskaan jyrsinnän sijaan.
 T600A nopea porauskeskus Osaperheille, joissa on paljon pieniä reikiä, sen nopea kara ja läpivientikaran öljy tukevat nopeita, toistettavia poraus- ja kierrejaksoja. Näytä tuote →
Jyrsintä ja poraus herättävät myös puhdistuskysymyksen. Purseet ja loukkuun jääneet lastut eivät ole kosmeettisia ongelmia lääketieteellisessä koneistuksessa; ne voivat vaikuttaa sopivuuteen, toimintaan ja loppupuhdistuksen validointiin. Määritä purseenpoistomenetelmä, reunakatko ja tarkastuspääsy ennen ensimmäistä sahausta.
Puhdistus, jäljitettävyys ja validointi ovat osa prosessia
Koneistettu osa, joka mittaa hyvin, mutta jota ei voida jäljittää, ei ole valmis lääketieteellinen komponentti. Prosessin tulee säilyttää materiaalierä, kone, ohjelman versio, työkalun vaihto, käyttäjä, tarkastustulos ja puhdistuspöytäkirja. Tämä ei tarkoita, että jokainen ostaja tarvitsee täyden validointipaketin, mutta tarjouksessa tulee mainita, mitä se sisältää.
- Materiaalitodistus ja erän jäljitettävyys vastaanotettuun varastoon.
- Prosessin reititys kriittisten toimintojen, kiinnikkeiden ja tarkastuspisteiden kanssa.
- Ensimmäisen artikkelin tarkastusraportti, jossa mitat ja pintatulokset.
- Työkalun vaihdon ja ohjelman tarkistusten valvonta toistuvia tilauksia varten.
- Puhdistus- ja purseenpoistomenetelmä, mukaan lukien passivointivaatimukset tarvittaessa.
- Poikkeamien käsittely ja poikkeamahyväksyntä ennen lähetystä.
Säännellyn työn osalta kysy, kuinka toimittaja validoi uuden prosessin ja miten se ohjaa muutoksia. Prosessi, joka on vakaa vain siksi, että alkuperäinen operaattori tietää omituisuudet, on toimitusriski, ei kyky.
Toimittajan kysymykset, jotka erottavat kyvyn esitevaatimuksista
Nopein tapa arvioida lääketieteellisen koneistuksen toimittaja on pyytää osaperheeseen sidottua näyttöä, ei yleistä kykyselvitystä. Toimittaja, joka ei pysty selittämään vastaavan osan kiinnitys-, tarkastus- ja muutos-ohjauslogiikkaa, ei todennäköisesti parane ostotilauksen jälkeen.
- Mitä tämän osan ominaisuutta on vaikein pitää, ja miten osoitat kyvyn?
- Mikä kone, kiinnike ja työkalut suorittavat ensimmäisen artikkelin?
- Miten kompensoit lämpökasvua pitkällä aikavälillä?
- Mikä on tiukimman huomiotekstin tarkastusmenetelmä, ja kuka tarkistaa sen?
- Kuinka hallitset ohjelman versioita ja työkalujen muutoksia hyväksynnän jälkeen?
- Mitä puhdistus- ja purseenpoistovaiheita suoritetaan ennen lopputarkastusta?
- Mitä tapahtuu, kun ulottuvuus poikkeaa toleranssista erän puolivälissä?
Se auttaa myös tarkastelemaan toimittajan todellista laitteistoa ja prosessitaustaa. Hongjia CNC:t sivusta kuvailee CNC-metallin leikkauslaitteiden taustaa ja tuotevalikoimaa, joka sisältää vaakasorvauskeskukset, pystysorvit, työstökeskukset sekä pora- ja kierrekoneet. Tämä alue on hyödyllinen konteksti, mutta ostaja tarvitsee silti osakohtaisen reitin, mitattavissa olevan hyväksymissuunnitelman ja selkeän muutoksenhallintaprosessin.
Lääketieteellinen koneistus on toistettavuuden tieteenala. Ostojärjestyksen tulisi olla: määritä osaperhe, valitse prosessireitti, tarkista kone ja kiinnitys kriittiseen ominaisuuteen, lukon tarkastus ja jäljitettävyys, sitten vertaa hintaa.
Konelainaus ilman tätä sekvenssiä on vain lähtökohta. Vahvempi kysymys on, voiko toimittaja näyttää kuinka ensimmäisestä hyvästä osasta tulee tuhannes hyvä osa.
