


Älä epäröi ottaa yhteyttä, kun tarvitset meitä!
 Kotiin / Uutiset / Teollisuusuutiset / CNC-jyrsintä vs CNC-sorvi: Kuinka valita oikea CNC-kone myymälääsi
CNC-jyrsintä vs CNC-sorvi: Kuinka valita oikea CNC-kone myymälääsi
 2026.10.21
 Teollisuusuutiset
Klo 8 kaupassa myydään 45 mm:n 4140 akselia, jossa on kiilaura ja 6061 alumiinikannatin, jossa on kuusi kierrereikää. Klo 9 mennessä kysymys on tuttu: ostaa CNC-sorvi, CNC-jyrsin vai molemmat? Lyhyt vastaus on, että sorvi pyörittää työkappaletta, kun taas jyrsin pyörittää työkalua. Tämä yksittäinen ero ratkaisee, mitkä ominaisuudet ovat kannattavia, mitkä toleranssit ovat toistettavissa ja mikä kone maksaa takaisin ensin.
Lyhyt vastaus: Kierto ratkaisee koneen
Jos suurin osa arvosta on ulkohalkaisijassa, sisähalkaisijassa, pinnassa, urissa, kierteissä ja samankeskisyydessä keskilinjan ympärillä, CNC-sorvi on yleensä riskialtis valinta. Jos arvo on taskuissa, urissa, pulttikuvioissa, tasaisissa pinnoissa, kulmissa ja rei'issä, joilla ei ole yhtä keskilinjaa, CNC-jyrsin on luonnollinen istuvuus. Alla oleva taulukko näyttää tärkeimmät mekaaniset erot, jotka vaikuttavat tähän päätökseen.
| Päätöstekijä | CNC-sorvi | CNC-jyrsintä |
|---|---|---|
| Ensisijainen liike | Työkappale pyörii | Leikkuutyökalu pyörii |
| Työnpito | Istukka, holkki, etulevy, tankosyöttölaite | Ruuviruuvi, teline, puristimet, hautakivi |
| Tyypillinen työkalu | Sorvausterät, poratangot, porat, hanat | Päätyjyrsimet, tasojyrsimet, porat, hanat, kalvimet |
| Parhaiden osien ominaisuudet | OD, ID, pinnat, urat, kierteet, kartiot | Taskut, raot, tasaiset, kulmat, reikäkuviot |
| Yhteinen raja | Keskuksen ulkopuoliset ja prismaattiset ominaisuudet tarvitsevat live-työkaluja | Pyöreät osat voivat olla hitaita ilman pyörivää akselia |
Kuinka jokainen kone poistaa metallia
CNC-sorvi: osa pyörii
2-akselisessa sorvissa X- ja Z-akselit liikuttavat revolveria samalla kun kara pitää ja pyörittää työkappaletta. Tankotuki, istukan leuat, holkit ja takatuet pitävät osaa. Kone kääntää ulkohalkaisijat, poraa sisähalkaisijat, kohtaa päitä, leikkaa uria, kierteitä ja poraa keskilinjalla. Sorvauskeskus lisää C-akselin liikettä, jännitteisiä työkaluja, Y-akselin liikettä tai osakaran. Näin se jyrsii litteitä, poraa reiät keskeltä ja napauttaa siirtämättä osaa toiseen koneeseen.
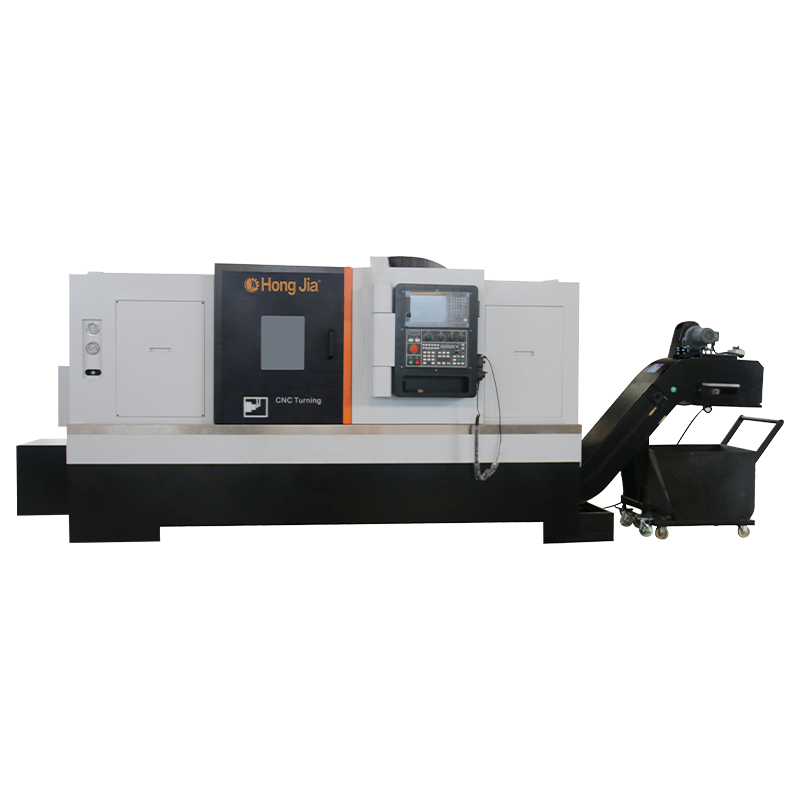
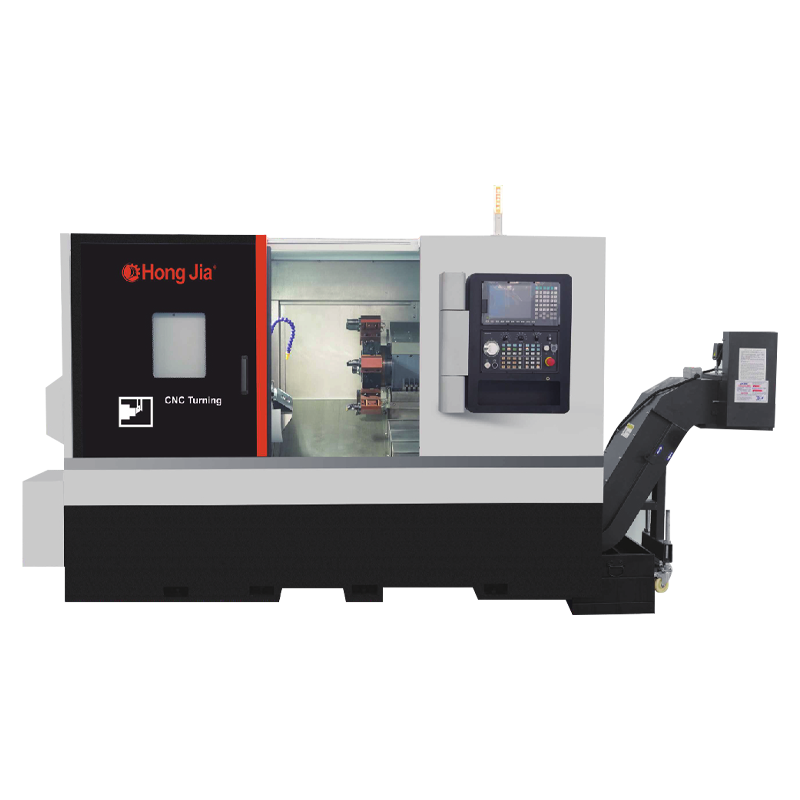
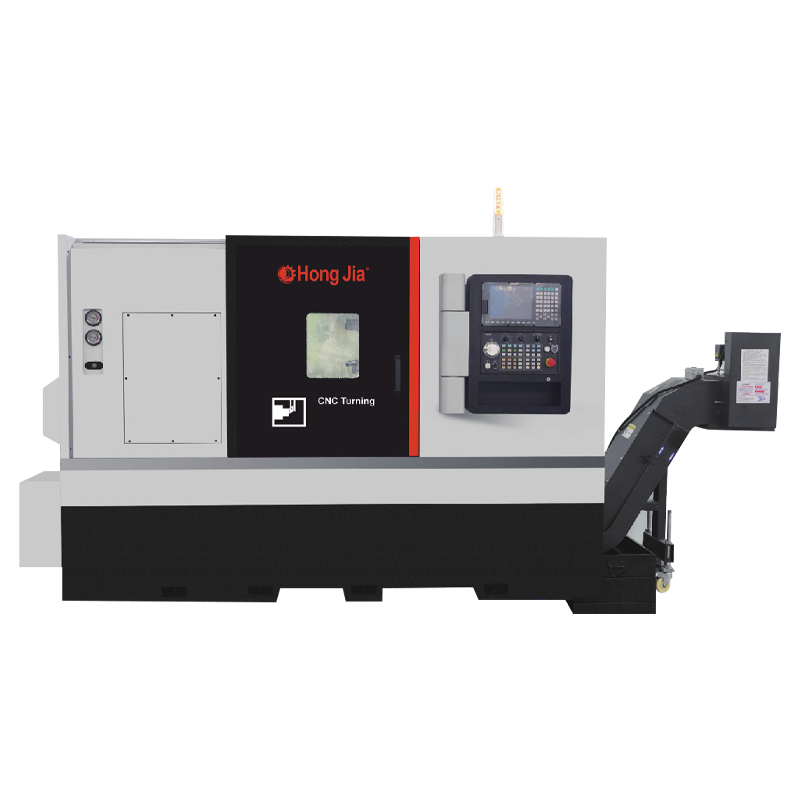
 CK6150 Tehokas vaakasuora CNC-sorvi akselin ja levyn työstöön CNC-vaakasorvi, jossa on X/Z-puolisuljetun silmukan ohjaus, C3-palloruuvit ja nelipisteinen työkalunpidin, sopii akseleille, kiekoille, holkeille ja ruuvimaisille työkappaleille. Näytä tuote →
CNC-jyrsintä: työkalu pyörii
3-akselinen pystyjyrsin siirtää pöytää asennossa X ja Y, kun taas kara liikkuu Z:ssä. Työkappale pysyy kiinnitettynä ruuvipuristimeen, kiinnikkeeseen tai hautakiveen. Päätyjyrsimet, tasojyrsimet, porat ja hanat poistavat materiaalia tasaisista pinnoista, taskuista, rakoista, muodoista ja reikäkuvioista. Neljäs akseli lisää kiertoa X:n ympäri ja 5. akseli lisää kallistusta monimutkaisia kulmia ja alileikkauksia varten. Suurinopeuksisessa porauksessa ja kierteityksissä erillinen porauskone voi toimia paremmin kuin yleinen pystysuora työstökeskus, koska se vaihtaa työkaluja nopeammin ja kulkee lyhyempiä matkoja.
 Pystysuuntainen työstökeskus tarkkuuskompleksisten osien jyrsimiseen Pystysuora CNC-työstökeskus C3-kuularuuveilla, rullaohjaimilla, P4-laakereilla ja automaattisella työkalunvaihdolla, valinnaisella nopealla karalla tai typpitasapainotuksella tarkkoja ja monimutkaisia osia varten. Näytä tuote →
Osageometrian ja toleranssin yhdistäminen: Missä projektit menevät pieleen
Ostajat vertailevat usein karan nopeutta ja akselien määrää, mutta geometria ja toleranssipino ratkaisevat prosessin. Pyöreä osa, jonka samankeskisyys on 0,02 mm, ei ole vain "pyöreä"; se saattaa vaatia yhden asennuksen sorvissa. Siirrä se myllylle, ja saatat tarvita pyörivän pöydän, mukautetun telineen ja lisää asennusaikaa. Sitä vastoin kotelo, jossa on tasainen asennuspinta, tapinreiät ja tasku, voi näyttää yksinkertaiselta sorvissa, jossa on jännitteinen työkalu, mutta Y-akselin liike ja jäykkyys voivat rajoittaa tarkkuutta.
- Akselit, tapit, holkit ja liittimet: sorvi ensin.
- Laipat ja levyt: sorvi ulkopinnalle, sisäpinnalle ja pulttiympyrään, jos jännitteisiä työkaluja on saatavilla; jyrsintä, jos jyrsintäominaisuudet hallitsevat.
- Kotelot, levyt ja kannattimet: jyrsintä ensin.
- Muotin sisäosat, taskut ja rivat: jyrsi ensin; 3-akselinen voi riittää, kun taas 5-akseli auttaa alileikkauksissa.
- Sekaosat: harkitse jyrsintäkäännöstä tai kahta konetta yhden alustan pakottamisen sijaan.
Käytännöllinen toleranssitarkistus: jos piirustuksessa on yksi keskiviiva ja useimmat mitat ovat halkaisijaisia, valitse sorvi. Jos mitat tulevat tasaisesta peruspisteestä ja sisältävät todellisen sijainnin, neliömäisyyden ja pintojen tasaisuuden, valitse jyrsintä. Jos molemmat ovat mukana, prosessisuunnitelma on tärkeämpi kuin koneen etiketti. Selkeäkielisen yleiskatsauksen sorvauksen ja jyrsinnön perusteista Hongjia CNC:t CNC-sorvaus- ja jyrsintätekniikan aloittelijan opas on hyödyllinen.
Akselilaskenta, Live-työkalut ja Mill-Turn Middle Ground
2-akselinen sorvi ei ole heikko kone; se on keskittynyt kone. Se voi kääntyä, kasata, porata keskelle, napauttaa keskustaa ja pujota. Myös 3-akselinen jyrsintä on kohdistettu: X, Y ja Z kiinteällä työkappaleella. Hämmennys alkaa, kun live-työkalut, C-akseli, Y-akseli, osakarat ja pyörivät taulukot tulevat tarjoukseen.
Sorvin jännitteisellä työkalulla voit jyrsiä litteitä, porata reikiä keskeltä ja napauttaa kappaletta liikuttamatta. Tämä säästää toisen asennuksen ja suojaa samankeskisyyttä. Mutta live-työkalut eivät ole täysi VMC. Jos osa tarvitsee syviä taskuja, pitkäpäisiä jyrsimiä tai raskasta tasojyrsintä, jyrsin yleensä voittaa.
Kaksikarainen automaattinen telakointi ja kolmiakselinen synkroninen koneistus ovat esimerkkejä sorvikokoonpanoista, jotka vähentävät monimutkaisten akseliosien käsittelyä. Kompromissi on ohjelmoinnin monimutkaisuus, työkalukustannukset ja operaattorin taidot.
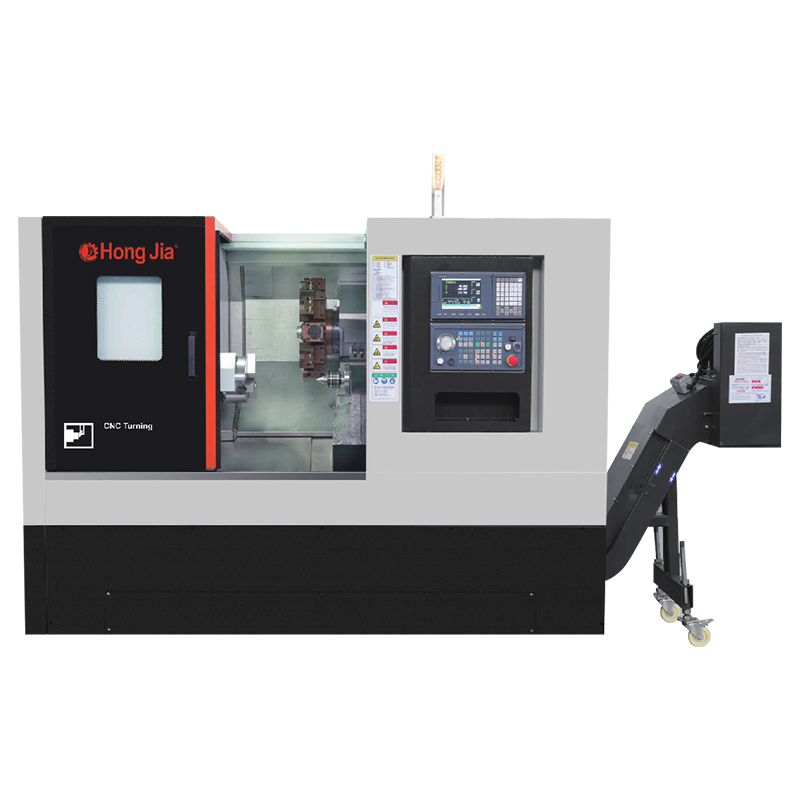
 NC-106DS kaksikarainen automaattinen telakointi vaakasuuntainen kääntökeskus Kaksikarainen sorvauskeskus, jossa yhdistyvät sorvaus, poraus, poraus, jyrsintä ja kierteitys sekä automaattinen työkappaleen telakointi vähentää puristamista ja tukee monimutkaisia osia yhdessä asennuksessa. Näytä tuote →
Kierrätysaika, kustannukset ja suorituskyky: käytännön matematiikka
Koneen hinta on vain yksi rivi laskelmassa. Todellinen vertailu sisältää asennusajan, työkalut, kiinnityskustannukset, romumäärän, työvoiman, lattiatilan ja tehon. Tangonsyöttölaitteella varustettu CNC-sorvi voi työskennellä ilman valvontaa tuntikausia pyöreillä osilla. CNC-mylly, jossa on hautakivikiinnike, voi käyttää useita osia sykliä kohden, mutta kiinnikkeen ja CAM-ohjelmoinnin näyttäminen voi kestää kauemmin.
- Arvioi syklin kesto osaa, ei ominaisuutta kohti.
- Lisää asennus- ja kiinnityspoisto tilausmäärän päälle.
- Tarkista baarivarasto tai tyhjä hinta; sorvit alkavat usein tangosta, myllyt levystä tai valusta.
- Laske kuinka monta säätöä osa tarvitsee. Jokainen lisäasetus lisää virheitä ja työvoimaa.
- Testaa pullonkaula: lastunpoisto, työkalun vaihto, karan kiihdytys tai käyttäjän kuormitus.
Pienitilavuus- ja sekoitustöissä 3-akselinen jyrsin ja 2-akselinen sorvi voivat olla joustavampia kuin yksi jyrsinkone, koska jokainen kone on helpompi ohjelmoida ja huoltaa. Suuren volyymin pyöreissä osissa sorvi, jossa on jännitteiset työkalut ja osakara, voittaa usein kappalekohtaisen hinnan. Suuren volyymin prismaattisissa osissa VMC, jossa on kuormalavoja, tai porakone voittaa.
Ohjelmointi, operaattorit ja kaupan työnkulku
Sorvin ohjelmointi keskittyy pyörivään osaan ja torniin tai työkalulevyyn. Ajattelet halkaisijat, kasvot ja keskilinjat. Jyrsintäohjelmointi keskittyy työkappaleeseen kiinnitettyyn koordinaattijärjestelmään. Ajattelet nollapistesiirtoja, työkalun pituussiirtymiä ja leikkurin kompensointia. Molemmat käyttävät G-koodia, mutta asetustaulukot, työkalukirjastot ja mittausrutiinit eroavat toisistaan.
Operaattorin taidot ovat piilohinta. Sorvin käyttäjä voi olla mukava istukan leukojen, tankosyöttölaitteiden ja työkalujen kulumisen kanssa. Myllyn käyttäjä voi olla tyytyväinen ruuvipuristeihin, kiinnikkeisiin, reunan etsintään ja CAM-simulaatioihin. Jos joukkueesi on vahva jollakin alueella, ensimmäisen koneen tulee vastata tätä vahvuutta. Uudesta koneesta, jota kukaan ei pysty nopeasti pystyttämään, tulee pullonkaula.
Ostotarkistuslista CNC-myllylle vs CNC-sorville
- Osakuori ja paino: tarkista keinu, istukan koko, tankokapasiteetti, pöydän koko ja kuormitusrajoitukset.
- Akselin liike: sorvi X ja Z plus takatuki; mylly X, Y ja Z sekä karan kärki pöytään.
- Kara: nopeus, teho, vääntömomentti, kartio ja karan läpi kulkeva jäähdytysneste.
- Työkalu: torniasemat, jännitteiset työkalut, ATC-kapasiteetti ja työkalun kartio.
- Tarkkuus: paikannus, toistettavuus, lämpökasvu ja välys.
- Automaatio: tankosyöttölaite, portaalikuormaaja, lavanvaihtaja tai robottisolu.
- Palvelu: asennus, koulutus, varaosat ja paikallinen tuki.
Hyvä sääntö on ostaa 80 prosentilla nykyisestä työstäsi ja ulkoistaa loput 20 prosenttia, kunnes tilauskuvio on selvä. Tämä vähentää riskiä ostaa jyrsin yhdelle taskulle tai sorvi yhteen kierrereikään.
Minne Hongjia CNC sopii sorvaus- tai jyrsintäsuunnitelmaan
Hongjia CNC rakentaa metallinleikkauslaitteita Ningbossa, Kiinassa sijaitsevasta tukikohdastaan, jossa on vaakasuuntaisia CNC-sorvaus- ja jyrsintäsarjoja, pystysorveja, jyrsintäkeskuksia sekä tavallisia sorvaus-, jyrsintä- ja porakoneita. Vaakasuora sarja sisältää CK6140-, CK6150-, CK6163- ja CK6180-sorvit sekä NC106-, NC108-, NC110- ja NC112-sorvauskeskukset D-, DY- ja DS-versioilla. Jyrsinkeskussarja kattaa pystysuorat työstökeskukset, kaksipylväiset työstökeskukset, nopeat porauskeskukset sekä pora- ja kierrekoneet. Yrityksellä on yli 20 vuoden kokemus alalta, vuosituotanto 1000 yksikköä ja yli 500 asiakasta.
Tällä alueella on merkitystä, kun vertaat CNC-jyrsintä CNC-sorviin. Toimittaja, joka tarjoaa sekä sorvaus- että jyrsintätasoja, voi auttaa sinua sovittamaan koneen osaan sen sijaan, että pakottaisit kappaleen yhteen tekniikkaan. Jos työsi on enimmäkseen pyöreää, aloita vaakasorvilla tai sorvauskeskuksella. Jos työsi on pääosin prismaattista, aloita pystysuorasta työstökeskuksesta. Jos sinulla on molemmat, suunnittele prosessi toleranssia säätelevän ominaisuuden ympärille.
Voit nähdä Hongjia CNC:n valmistustausta ja tehdastiedot lisätietoja sen tuotanto- ja räätälöintimenetelmästä.
CNC-jyrsin vs CNC-sorvi ei ole kilpailu. Se on prosessipäätös. Laske halkaisijapiirteet, laske tasaiset ominaisuudet, tarkista toleranssipino ja laske hinta per hyvä osa. Kone, joka poistaa eniten asetuksia ja pitää tiukimman peruspisteen, maksaa yleensä takaisin ensin.
