




Älä epäröi ottaa yhteyttä, kun tarvitset meitä!
 Kotiin / Uutiset / Teollisuusuutiset / Jyrsintä M/C-osto-opas: konetyypit, keskeiset tiedot ja valintavinkit kaupoille
Jyrsintä M/C-osto-opas: konetyypit, keskeiset tiedot ja valintavinkit kaupoille
 2026.10.07
 Teollisuusuutiset
Mitä jyrsintä M/C todella tekee
Jyrsintä m/c poistaa materiaalia monihampaisella pyörivällä jyrsimellä työkappaleen pysyessä kiinnitettynä pöytään. Tuo yksittäinen lause erottaa jyrsinnän sorvauksesta: sorvissa kappale pyörii ja työkalu seisoo paikallaan; jyrsinkoneella työkalu pyörii ja kappale syötetään sen ohi.
Tämä ero ratkaisee, mitä kukin kone tekee hyvin. Koska jyrsintä on keskeytetty leikkaus, jossa jokainen terän reuna on kytkettynä vain osan kierrosta, se käsittelee litteitä, uria, taskuja, olkapäitä, kiilauria ja muotoiltuja pintoja. Pyöreät, aksiaalisesti symmetriset osat kuuluvat edelleen sorviin.
Useimpia nykyaikaisia koneita ohjataan CNC:llä kolmesta viiteen akseliin. Kolmiakseliset mallit liikkuvat vain asennossa X, Y ja Z. Neli- ja viisiakselisissa malleissa on yksi tai kaksi pyörivää akselia, mikä mahdollistaa useiden pintojen työstämisen yhdellä asennuksella ja poistaa uudelleenkiinnitysvirheen prosessista.
Neljä rakennetyyppiä ja mitä kukin käsittelee
Ennen iskujen ja akselilukujen vertailua, aseta karan suunta. Se määrittää lastunpoiston, kuinka leikkuri saavuttaa osan ja kuinka suuren leikkauksen käyttäjä todellisuudessa näkee.
| Kirjoita | Kara | Tyypillistä työtä | Päärajoitus |
|---|---|---|---|
| Pystysuora | Pystysuora, Z axis downward | Kasvot, taskut, muottipinnat, poraus ja kierteitys | Sirujen poisto syvistä onteloista |
| Vaakasuora | Vaakasuora | Uurrettu, laatikkomaiset sivupinnat, raskas materiaalin poisto | Työn pitäminen ja katselu ovat vähemmän käteviä |
| Universaali | Säädettävä tai kääntyvä pää | Kulmaominaisuudet, useita kasvoja samassa kokoonpanossa | Hieman pienempi jäykkyys kuin erityisessä mallissa |
| Kaksoispylväs | Pystysuora, carried on a bridge | Isot osat, pitkät matkat | Pohjatila ja ostohinta |
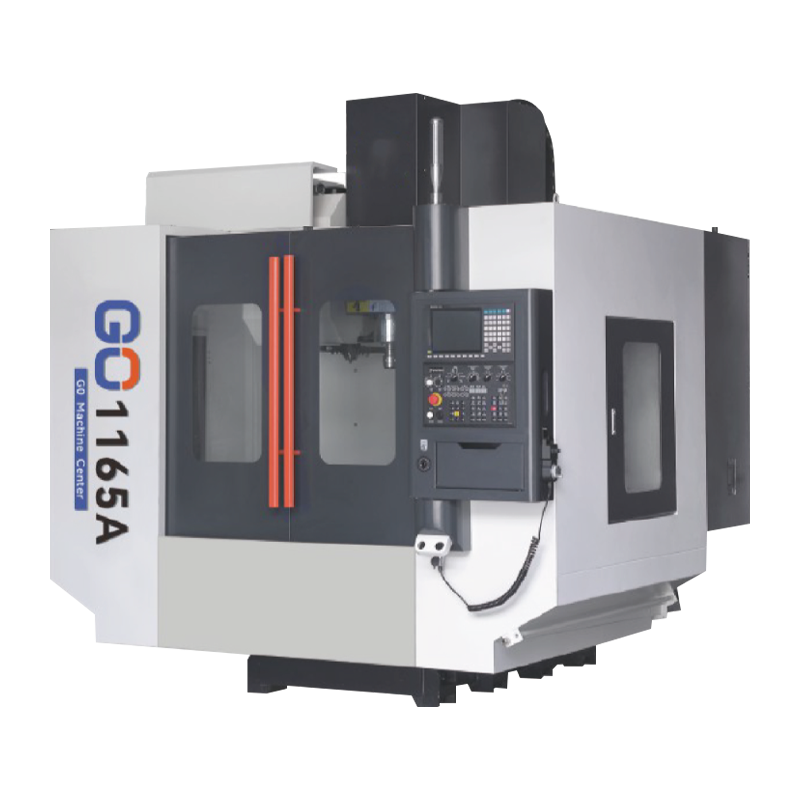
Pysty on oletusarvo yleiselle työlle. Kuljettaja katsoo suoraan leikkausalueelle, työstä pitäminen on suoraviivaista, ja neljännen akselin pyörivä pöytä voidaan lisätä myöhemmin ilman koneen uusimista. Tämän yhdistelmän vuoksi pystysuora työstökeskus kantaa suurimman osan päivittäisestä jyrsintäkuormasta yleiskonepajassa.
 Pystysuora Machining Centre Pystytyöstökeskus on korkean suorituskyvyn CNC-työstölaite, joka soveltuu monimutkaisten osien tarkkaan työstöön. Se ottaa käyttöön erittäin tarkan C3-tason pallon... Näytä tuote →
Tekniset tiedot, jotka todella muuttavat hintaa
Kaksi konetta voivat ilmoittaa saman X-akselin liikeradan ja eroavat silti kaksinkertaisesti hinnassa. Rako jää otsikon matkakuvan alapuolelle. Tarkista nämä kohdat yksitellen:
- Pöydän koko ja käyttökelpoinen matka. Vähennä ruuvipuristimen, kiinnikkeiden ja minkä tahansa pyörivän pöydän viemä tila. 800 mm X-isku 150 mm:n kiinnikkeellä jättää osalle noin 650 mm.
- Karan kartio ja teho. BT40 kattaa useimmat keskiraskaat työt. BT50 ja korkeammat vääntömomentit sopivat raskaaseen teräksen lastuamiseen.
- Karan nopeusalue. Suuri huippunopeus auttaa halkaisijaltaan pienikokoisia työkaluja ja alumiinia, mutta rouhintasuorituskyky määräytyy vääntömomentin perusteella alueen alemmassa päässä.
- Nopea liike ja leikkaussyöttönopeudet. Nopeat nopeudet lyhentävät ilmaleikkausaikaa; leikkaussyöttöarvot tulee ilmoittaa ilmoitetulla leikkaussyvyydellä, ei erikseen.
- Paikannus ja toistuva paikannustarkkuus. Nämä ovat kaksi erillistä numeroa. Toistotarkkuus määrää erän konsistenssin; paikannustarkkuus määrää, kuinka lähelle työkalu saavuttaa ohjelmoidun pisteen.
- Työkalun makasiinikapasiteetti ja vaihtoaika. Pieni lipas tarkoittaa toistuvia pysähdyksiä, ja siru-siru-aika kertyy työvuoron aikana.
- CNC-järjestelmä ja ohjatut akselit. Vahvista hyväksymisen yhteydessä, mitkä toiminnot ovat käytössä, sen sijaan, että hyväksyisit lupauksen, että ne voidaan lisätä myöhemmin.
- Lastunpoisto ja jäähdytysnesteen käsittely. Syvissä taskuissa ja kalvauksessa lastun muodostuminen aiheuttaa vikoja aikaisemmin kuin työkalun kuluminen.
Jyrsintä tai sorvaus: Sovita kone osaan
Ostajat valitsevat varusteet usein sen perusteella, mikä on jo lattialla eikä sen geometrian perusteella, mikä heidän edessään on. Turvallisempi ajattelujärjestys alkaa osasta:
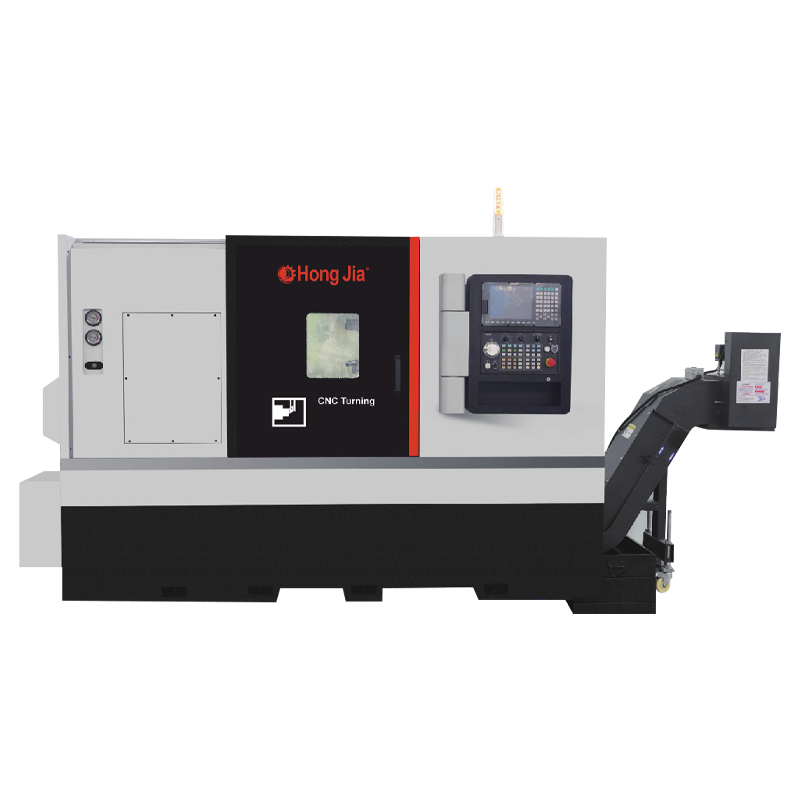
- Pyörivät osat, kuten akselit, holkit, laipat ja liittimet, käyvät nopeimmin sorvissa tai vaakasuora kääntökeskus .
- Prismaattiset osat, kuten levyt, kotelot, kannakkeet ja muotit kuuluvat jyrsintään m/c.
- Osat, joissa yhdistyvät molemmat ominaisuudet, kuten venttiilirunko jyrsityillä tyynyillä, tarvitsevat joko kaksi toimenpidettä tai yhden ajon sorvausjyrsintäalustalla.
Jos saman koneen on katettava molemmat perheet, kolmiakselinen pystyjyrsin on käytännöllisempi lähtökohta. Jos työmäärä on suurelta osin kuilutyyppistä tuotantoa, myllyn ostaminen ensin on yksinkertaisesti väärä ostojärjestys.
Komponentit, jotka määräävät pitkän aikavälin tarkkuuden
Alkutarkkuus tulee kokoonpanosta. Tarkkuus viiden vuoden jälkeen tulee itse osista. Nämä tuotteet on luokiteltu vaikutuksen mukaan valmiiseen pintaan, ja niistä kannattaa kysyä toimittajalta:
- Karan kokoonpano. Laakerijärjestely, esijännitys ja lämpökäyttäytyminen ratkaisevat, pysyykö pinnan laatu nopeusalueen huipulla.
- Ohjeita. Laatikot kestävät raskaita leikkauskuormia; lineaariset kiskot mahdollistavat nopeammat koskiot ja pitävät pidempään. Valinnan tulee noudattaa leikkaustyyppiä, ei yleistä mieltymystä.
- Palloruuvit. Esijännitysluokka ja johto vaikuttavat välykseen ja siihen, kuinka toistettavasti akseli palaa asentoonsa.
- Castings. Hartsi-hiekkarauta, oikein vanhentunut ja reilusti mitoitettu, vaimentaa tärinää. Kevyt sänky välittää sen, ja tulos näkyy tärinäjälkinä työkappaleessa.
- CNC-järjestelmä. Ohjaus päättää, mitkä työkierrot ovat käytettävissä ja kuinka konetta voidaan jatkaa myöhemmin.
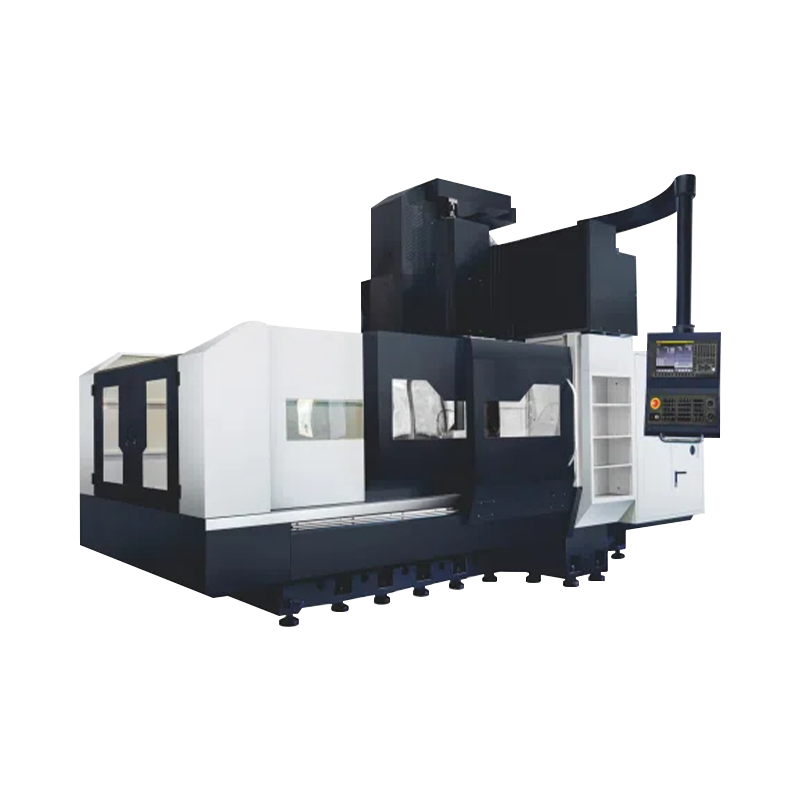
Isoilla, painavilla työkappaleilla rakenne siirtyy siltatyyppiseen malliin, jossa kara on poikkipalkissa ja pöytä pysyy kiinteänä, joten koneen ei tarvitse siirtää kappaleen massaa.
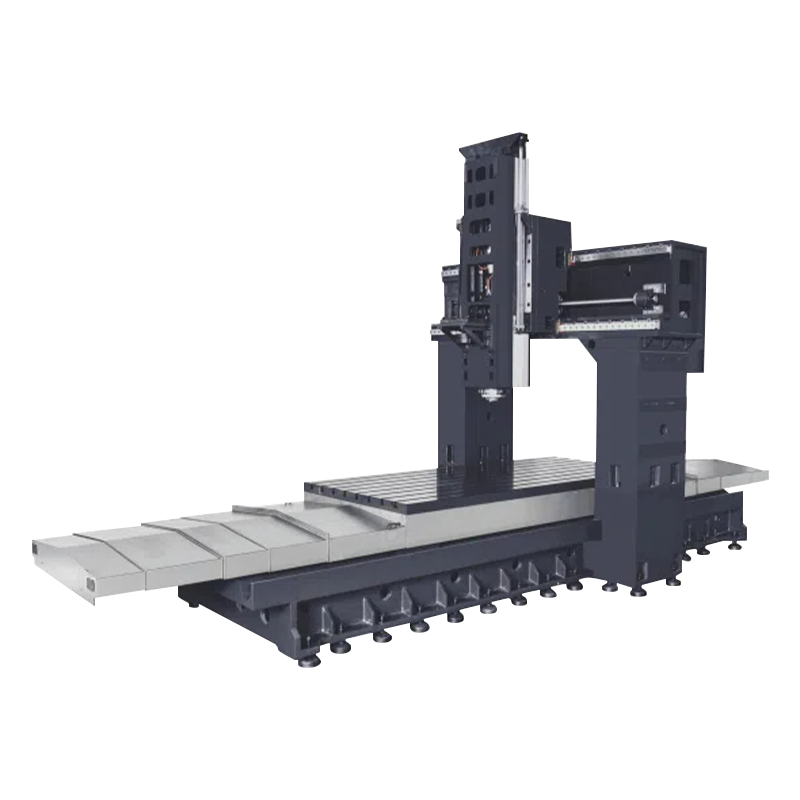 Double Column työstökeskus Poraus- ja kierrekoneissa käytetään korkealaatuisia kokoonpanoja, kuten "Gintech PMI", "Shangyin HIWIN" tai "THK" C3-luokan kuularuuveja, P4-luokan laakereita, "Speedcn" dire... Näytä tuote →
Neljä virhettä, joita ostajat toistavat
- Ostaminen yksin matkalla. Kone, joka sopii paperille osaan, ei välttämättä sovi telineeseen, pyörivään pöytään ja jäähdytysnesteen suojiin.
- Karan valinta huippunopeuden mukaan. 12 000 rpm:n kara matalalla vääntömomentilla pysähtyy raskaassa teräsleikkauksessa, kun taas hitaampi, vääntökara suorittaa saman työn valittamatta.
- Aliarvioi lastun ja jäähdytysnesteen hallinnan. Loukkuun jääneet lastut leikkaavat uudelleen seuraavassa ajossa, mikä näkyy huonona viimeistelynä ja kiihtyneenä terän kulumisena eikä ilmeisenä virheenä.
- Staattisen geometrian tulosten hyväksyminen ilman koeleikkausta. Geometriatarkistukset vahvistavat kohdistuksen, mutta vain koeleikkaus omaan materiaaliisi omilla parametreillasi varmistaa, että kone pitää toleranssin tuotannossa.
Missä perinteisessä jyrsinnässä on silti järkeä
Kaikki työt eivät tarvitse CNC-ohjausta. Huoltopajoissa, yksiosaisten työkalujen työstö- ja koulutusympäristöissä kääntöpäällä ja käsisyötöillä varustettu käsikäyttöinen polvijyrsin maksaa halvemmalla, asettuu nopeammin ja uudelle kuljettajalle on helpompi lähestyä.
Tämän luokan yleiskäyttöinen nostopöytäkone käsittelee tasaisia pintoja, kulmikkaita pintoja, uria ja kiilauria. Se ei voi vastata servokäyttöisen akselin toistettavuutta, mutta jos kysyntä ei koskaan edellytä sitä toistettavuutta, erolla ei ole merkitystä.
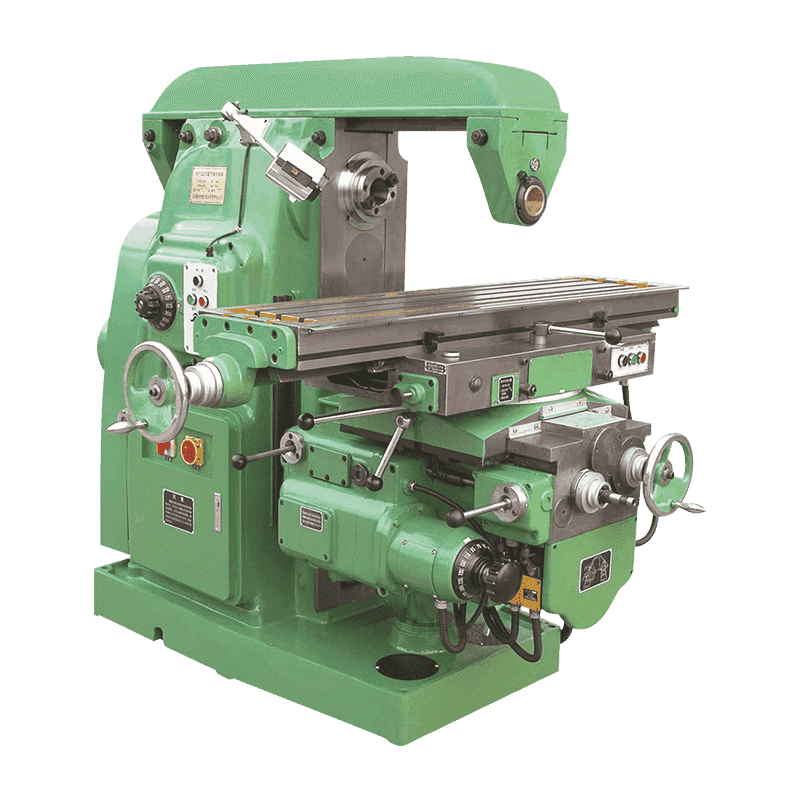 X6132 yleiskäyttöinen nostopöytäjyrsinkone Tuotteen esittely ja käyttö Tämä työstökone on eräänlainen vahva metallinleikkauskone, työstökoneella on vahva jäykkyys, laaja syöttönopeusalue ja se voi ... Näytä tuote →
Hyväksymistesti ja päivittäinen hoito
Suorita hyväksyntä omilla osillasi. Toimittajan toimittamat testikappaleet ovat hyödyllisiä vertailuun, mutta ne toistavat harvoin todellisen tuotannon materiaalia, kiinnitystä tai toleransseja.
- Geometrian tarkistus. Tarkista suoruus, suorakulmaisuus ja karan säteittäinen ulostulo julkaistuja lukuja vastaan ennen allekirjoittamista.
- Testileikkaus. Koneistele materiaalisi normaaleissa parametreissäsi ja mittaa valmis pinta vetotoleranssia vastaan.
- Jatkuva juoksu. Suorita neljästä kahdeksaan tunnin sykli ja tarkkaile karan lämpötilaa, akselin poikkeamaa ja toiston tarkkuutta vuorossa.
- Päivittäinen rutiini. Poista lastut, tarkista tien voitelu ja varmista jäähdytysnesteen pitoisuus ennen päivän ensimmäistä leikkausta.
- Neljännesvuosittainen tarkastus. Tarkista kuularuuvin välys ja ohjausradan kunto ja tasoita kone uudelleen, jos perustus on liikkunut.
Tuo se takaisin koneeseen lattiallasi
Jyrsintä m/c valitaan kolmen asian perusteella: osien geometria, todellinen ajettava kokoalue ja jokaisen työvuoron vaatima työkalujen välinen tuottavuus. Selvitä ne ensin ja määritysluettelo kirjoittaa suurelta osin itsensä.
Ningbo Hongjia CNC on rakentanut metallinleikkauslaitteita vuodesta 2006 lähtien, ja sen luettelo kattaa vaakasuuntaiset sorvaus- ja jyrsintäkeskukset, pystysorvit, jyrsintäkeskukset ja tavanomaiset koneet. Pystytyöstökeskus kattaa suurimman osan yleisestä jyrsintätyöstä, kaksipylväinen rakenne kattaa suuret osat ja universaali nostopöytäjyrsin täyttää aukon, jossa CNC-ohjausta ei tarvita ollenkaan.
Jos haluat, että valinta tarkistetaan tiettyjen piirustusten ja toleranssien perusteella, lähetä osan tiedot sen sijaan, että selaat luetteloa yksin. Valmistustoiminnan tausta on esitelty Tietoja Ningbo Hongjia CNC:stä sivu.
