




Älä epäröi ottaa yhteyttä, kun tarvitset meitä!
 Kotiin / Uutiset / Teollisuusuutiset / Jyrsintämääritelmä selitetty: Sorvaus- ja jyrsinkoneet toimivat
Jyrsintämääritelmä selitetty: Sorvaus- ja jyrsinkoneet toimivat
 2026.08.12
 Teollisuusuutiset
Mikä on jyrsinnän määritelmä nykyaikaisessa koneistuksessa
Yksinkertaisin jyrsinnän määritelmä on tämä: Jyrsintä on vähentävä työstöprosessi, jossa pyörivä monipisteleikkaustyökalu poistaa materiaalia paikallaan olevasta tai liikkuvasta työkappaleesta tietyn muodon, uran, taskun tai pinnan viimeistelyn luomiseksi. Toisin kuin sorvaus, jossa työkappale itse pyörii kiinteää työkalua vasten, jyrsintä perustuu leikkurin pyörimiseen leikkausliikkeen aikaansaamiseksi, kun taas työkappaletta syötetään lineaarisissa tai pyörimissuunnissa useiden akseleiden yli.
Teollisessa käytännössä tämä prosessi suoritetaan jyrsinkoneella tai yhä useammin yhdistelmällä sorvaus- ja jyrsinkone joka yhdistää molemmat toiminnot yhdeksi kokoonpanoksi. Tästä siirtymisestä kohti yhdistettyä koneistusta on tullut yksi tarkkuusvalmistuksen määräävistä trendeistä viimeisen vuosikymmenen aikana, mikä johtuu lyhyempien työkiertoaikojen ja tiukemmista toleransseista.
Kuinka jyrsintäprosessi todella toimii
Jyrsintätoiminto riippuu kolmesta koordinoidusta muuttujasta: karan nopeudesta, syöttönopeudesta ja lastuamissyvyydestä. Pyörivään karaan asennettu leikkuutyökalu tarttuu työkappaleeseen ohjelmoidulla kulmalla ja nopeudella. Työkalun pyöriessä yksittäiset leikkuureunat joutuvat ajoittaiseen kosketukseen materiaalin kanssa ja leikkaavat lastuja pois toistuvassa jaksossa jatkuvan virran sijaan, mikä on yksi tärkeimmistä eroista sorvaukseen.
Jyrsintäoperaation määrittävät ydinelementit
- Karan pyörimissuunta ja nopeus, tyypillisesti mitattuna kierroksina minuutissa
- Syöttönopeus, joka kuvaa kuinka nopeasti työkappale tai työkalu liikkuu leikkauksen läpi
- Leikkaussyvyys ja -leveys, jotka määrittävät materiaalin poistonopeuden ajoa kohti
- Työkalun geometria, mukaan lukien uraluku, helix-kulma ja pinnoitemateriaali
Nykyaikaisessa CNC-sorvaus- ja jyrsinkoneessa kaikkia näitä parametreja ohjataan digitaalisesti ja niitä voidaan säätää kesken jakson, jolloin yksi ohjelma voi käsitellä rouhinta-, viimeistely- ja jopa toissijaiset poraus- tai kierretoiminnot ilman käyttäjän väliintuloa.
Yleiset jyrsintätoiminnot
Eri jyrsintäkategorioiden ymmärtäminen auttaa selventämään, miksi yhdistetään sorvaus- ja jyrsinkone on niin arvokas monimutkaisille osille. Jokainen tyyppi täyttää erilaiset geometriset vaatimukset, ja useimmat tuotantoosat vaativat useamman kuin yhden tyypin peräkkäin.
| Jyrsintätyyppi | Leikkausliike | Tyypillinen käyttö |
|---|---|---|
| Kasvojen jyrsintä | Leikkurin akseli kohtisuorassa pintaan | Tasainen pintakäsittely |
| Oheislaitteiden jyrsintä | Leikkuureuna yhdensuuntainen pinnan kanssa | Urojen ja profiilien leikkaus |
| Loppujyrsintä | Yhdistetty kasvojen ja perifeerinen toiminta | Taskut, ääriviivat, monimutkaiset muodot |
| Kulmajyrsintä | Kulma leikkurin kiinnitys | Viisteet, lohenpyrstö, kulmikkaat raot |
Jyrsintä vs sorvaus: miksi nämä kaksi yhdistetään usein
Sorvaus poistaa materiaalia pyörittämällä työkappaletta kiinteää tai lineaarisesti syötettyä työkalua vasten, jolloin saadaan pyöreitä, symmetrisiä geometrioita, kuten akseleita ja laippoja. Jyrsintä sitä vastoin poistaa materiaalia pyörivän työkalun avulla, joka vaikuttaa kiinteään tai moniakselisella syötöllä olevaan työkappaleeseen, jolloin syntyy litteitä, rakoja, reikiä ja epäsäännöllisiä muotoja. Osa, joka vaatii sekä lieriömäisen rungon että tasasivuisen ominaisuuden, kuten kiilauran tai asennuspinnan, vaati perinteisesti kaksi erillistä konetta ja kaksi asetusta.
A sorvaus- ja jyrsinkone poistaa tämän raon asentamalla jännitteisen työkalurevolveri tai toissijainen jyrsintäkara suoraan kääntötasolle. Tämä mahdollistaa yhden kiinnikkeen pitämisen työkappaleessa sekä pyörivien että pyörivien työkalutoimintojen aikana, mikä vähentää merkittävästi uudelleenasemointivirhettä ja lyhentää syklin kokonaisaikaa.
Yhdistetyn käsittelyn käytännön edut
- Vähemmän asetuksia vähentää kumulatiivista paikannustoleranssin pinoamista
- Lyhyempi kokonaistyökiertoaika verrattuna erillisiin sorvaus- ja jyrsintävaiheisiin
- Pienemmät työ- ja kalustekustannukset yhden koneen työnkulun ansiosta
- Parannettu toistettavuus keskisuurten ja suurten määrien erätuotannossa
Mistä sorvaus- ja jyrsinkone oikeastaan koostuu
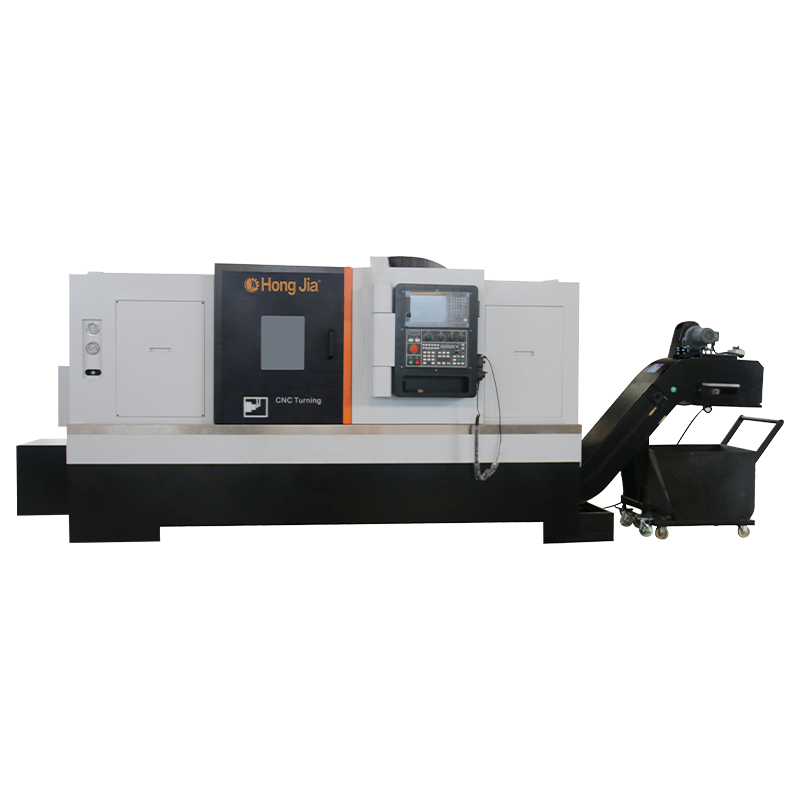
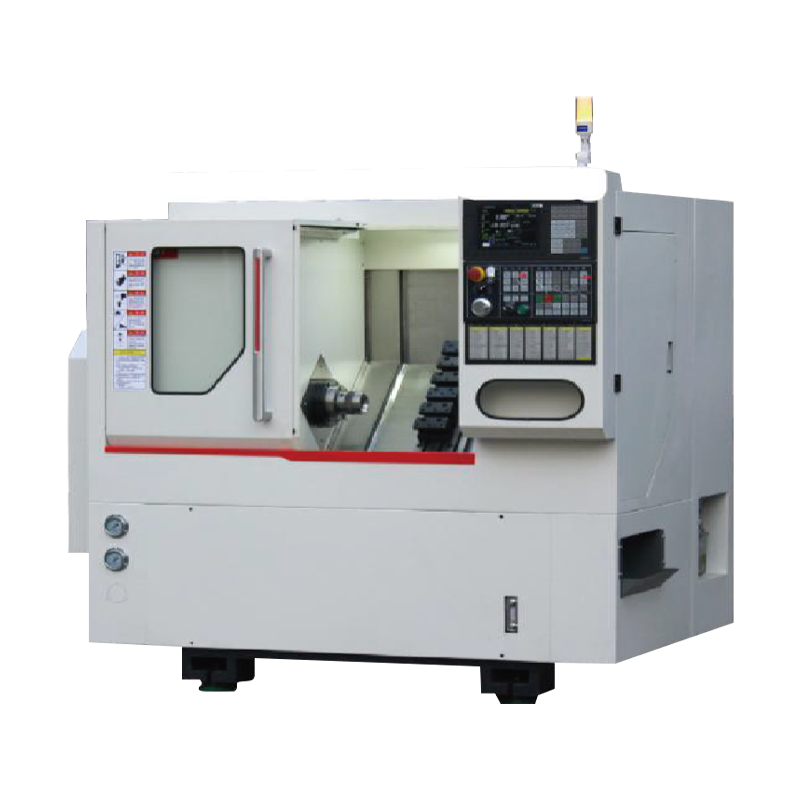
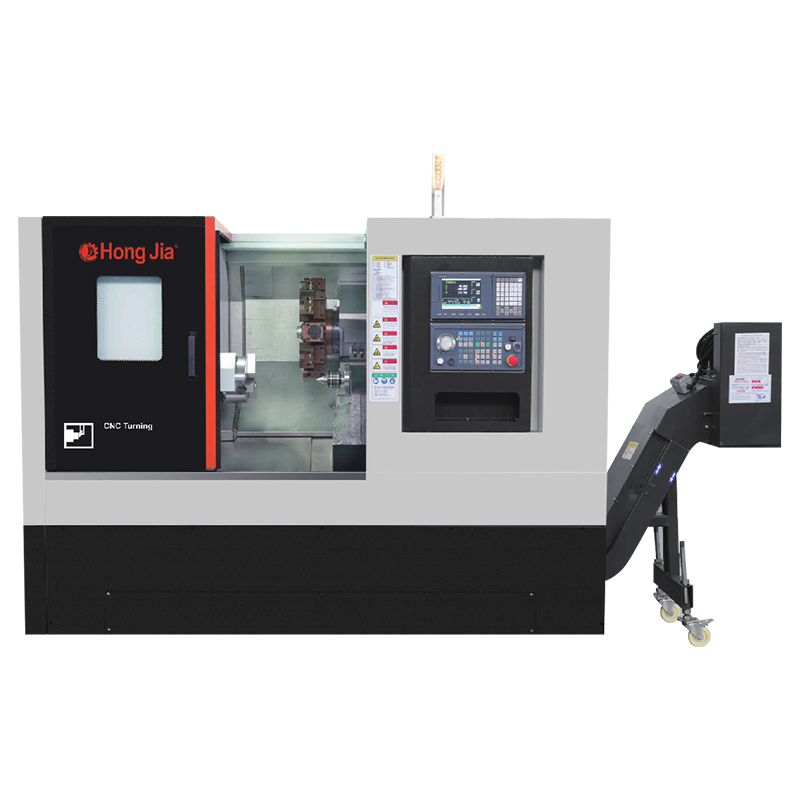
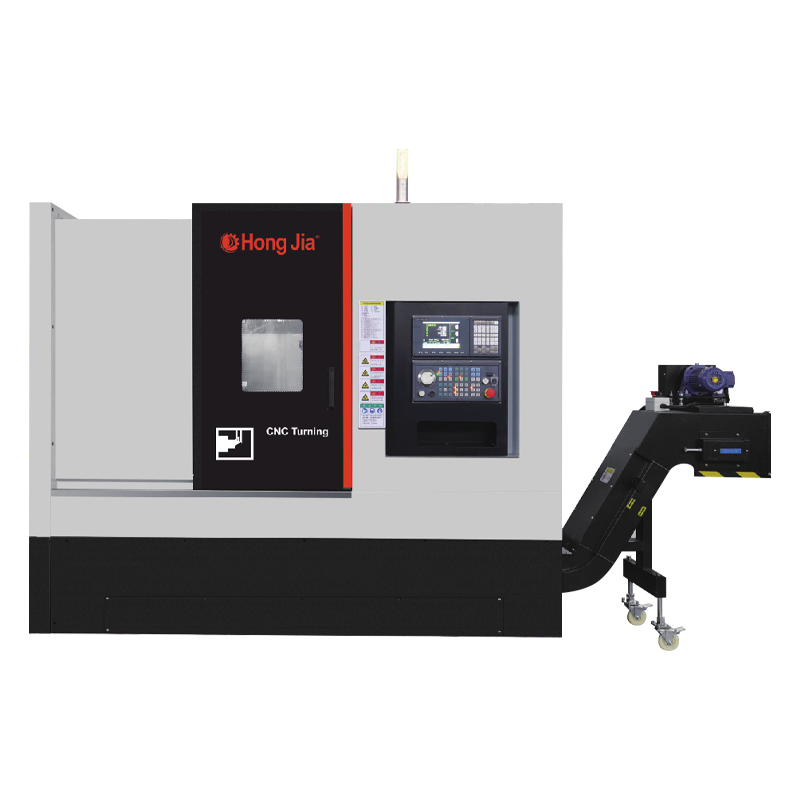
Nykyaikainen vaakasuora CNC-sorvaus- ja jyrsinkone yhdistää tyypillisesti pääkaran kiertosorvausta varten, alakaran takapuolen koneistukseen ja yhden tai useamman jännitteisen työstöaseman, joka pystyy poraamaan, kiertetämään ja jyrsinmään. Tuloksena on työstökone, joka pystyy viimeistelemään valmiin osan edestä ja takaa ilman manuaalista uudelleenlatausta.
Tähän luokkaan erikoistuneet yritykset, kuten Hongjia CNC, tarjoavat vaakasuuntaisia sorvaus- ja jyrsintäsarjakoneita, jotka on suunniteltu moniakselisen koordinaation ympärille, jäykkiä työkalurevolvereita ja integroituja ohjausjärjestelmiä, jotka synkronoivat kara- ja jyrsintäakselit reaaliajassa. Tällaista alustaa käytetään yleisesti autokomponenteissa, hydrauliikkaliittimissä, ilmailulaitteistoissa ja tarkkuuslääketieteellisissä osissa, joissa useiden ominaisuuksien mittatarkkuus on kriittinen.
Tyypilliset rakenneosat
- Pääkara ja istukka ensisijaiseen sorvaukseen
- Alakara toisio- tai takapinnan koneistukseen
- Live-työkalurevolveri mahdollistaa pyörivän jyrsintä- ja poraustoiminnot
- Y-akselin tai B-akselin ominaisuus keskipisteestä poikkeaville ja kulmikas jyrsintäradoille
- CNC-ohjausjärjestelmä, joka hallitsee samanaikaista moniakselista synkronointia
Kuinka valita oikea sorvaus- ja jyrsinkone
Voit valita tavallisen sorvin, erillisen jyrsinkoneen tai yhdistelmän välillä sorvaus- ja jyrsinkone riippuu suuresti osien monimutkaisuudesta ja tuotantomäärästä. Yksinkertaisille pyöreille osille, joissa ei ole akselin ulkopuolisia ominaisuuksia, perinteinen sorvi on edelleen kustannustehokas. Kun osa vaatii sorvatun halkaisijan lisäksi poikkiporausta, litteitä tai jyrsittyjä uria, yhdistelmäkone tyypillisesti maksaa takaisin korkeammat alkukustannukset alentuneen käsittelyn ja nopeamman suorituskyvyn ansiosta.
Keskeiset arvioitavat tekijät
- Suurin työkappaleen halkaisija ja pituus, jonka kara ja alusta voivat tukea
- Osaperheeseen tarvittavien jännitteellisten työkaluasemien lukumäärä
- Saatavilla osakara täydellistä etu- ja takatyöstöä varten
- Ohjausjärjestelmän yhteensopivuus olemassa olevan CAM-ohjelmiston kanssa
- Odotettu eräkoko ja vaihtotiheys osanumeroiden välillä
Valmistajien, jotka arvioivat vaakasuuntaisia CNC-sorvaus- ja jyrsintäsarjoja, kuten Hongjia CNC:n tarjoamia malleja, tulee myös vahvistaa karan vääntömomenttikäyrät ja työkalujen kapasiteetti raskaimmissa odotettavissa olevissa materiaalinpoistotöissään, koska alimitoitettu jäykkyys on yleinen syy tärinään ja työkalujen ennenaikaiseen kulumiseen.
Sorvaus- ja jyrsinkoneisiin perustuvat teollisuudenalat
Sorvaus- ja jyrsintäkyvyn yhdistelmä on nyt vakiona useilla tarkkuusvalmistussektoreilla, joissa osissa usein yhdistyvät pyörivä geometria tasaisiin tai kulmiin.
| Teollisuus | Tyypilliset osat |
|---|---|
| Autoteollisuus | Akselit, vaihteistoaihiot, voimansiirtokomponentit |
| Hydrauliikka ja pneumatiikka | Liittimet, venttiilirungot, jakotukkilohkot |
| Ilmailu | Rakennekiinnikkeet, liittimet, kiinnikkeet |
| Lääketieteelliset laitteet | Kirurgisten instrumenttien komponentit, implanttien kiinnikkeet |
Sorvaus- ja jyrsinkoneen tarkkuuden ylläpitäminen
Koska sorvaus- ja jyrsinkone käsittelee kahta erilaista leikkausmekanismia yhdellä alustalla, huoltovaatimukset ovat hieman laajemmat kuin yhden prosessin työstökoneen. Karan laakerin esijännitys, revolverin indeksoinnin tarkkuus ja jännitteisen työkalun käyttövoiman kohdistus tarvitsevat säännöllisen tarkastuksen toleranssin säilyttämiseksi sekä sorvattujen että jyrsittyjen ominaisuuksien välillä.
Suositellut huoltokäytännöt
- Tarkista karan ja tornin kohdistus aikataulun mukaisesti, ei vain virhesignaalien ilmestymisen jälkeen
- Tarkista jännitteellisten työkalujen vaihteistot kulumisen varalta, koska nämä komponentit näkevät ajoittain suuren vääntömomentin kuormitusta
- Valvo jäähdytysnesteen kulkua sekä sorvaus- että jyrsintävyöhykkeille paikallisen lämpöpoikkeaman estämiseksi
- Tarkista työkalun siirtymän kalibrointi työkalun vaihdon tai törmäystapahtuman jälkeen
Yhdenmukaisen huoltoaikataulun noudattaminen pitää yhdistelmäkoneen toiminnassa samalla toleranssialueella koko käyttöiän ajan, mikä on olennaista, kun otetaan huomioon, kuinka suuri osa koneen arvosta riippuu toissijaisen asetusvirheen poistamisesta.
Jyrsinnän ja yhdistetyn koneistuksen viimeinen huomio
Selkeä jyrsinnän määritelmä alkaa ymmärtämällä, että materiaali poistetaan pyörivällä leikkurilla pyörivän työkappaleen sijaan. Kun tämä ominaisuus yhdistetään yhden alustan käynnistämiseen, tuloksena on sorvaus- ja jyrsinkone antaa valmistajille mahdollisuuden tuottaa geometrisesti monimutkaisia osia harvemmilla kokoonpanoilla, tiukemmalla toleranssisäädöllä ja lyhyemmällä syklillä. Kaikissa toiminnoissa, joissa tuotetaan osia, joissa yhdistyvät pyöreät ja litteät tai kulmikkaat ominaisuudet, yhdistetyn koneen, kuten vaakasuorassa CNC-sorvaus- ja jyrsintäsarjassa olevien koneiden, arvioiminen on käytännöllinen askel kohti tuotantokustannusten alentamista ja samalla parantaa osien yhtenäisyyttä.
